
KOMORO ORIGIN誕生秘話|小諸蒸留所ファーストリリースとイアン・チャンが眠れなかった日々
2026.11.10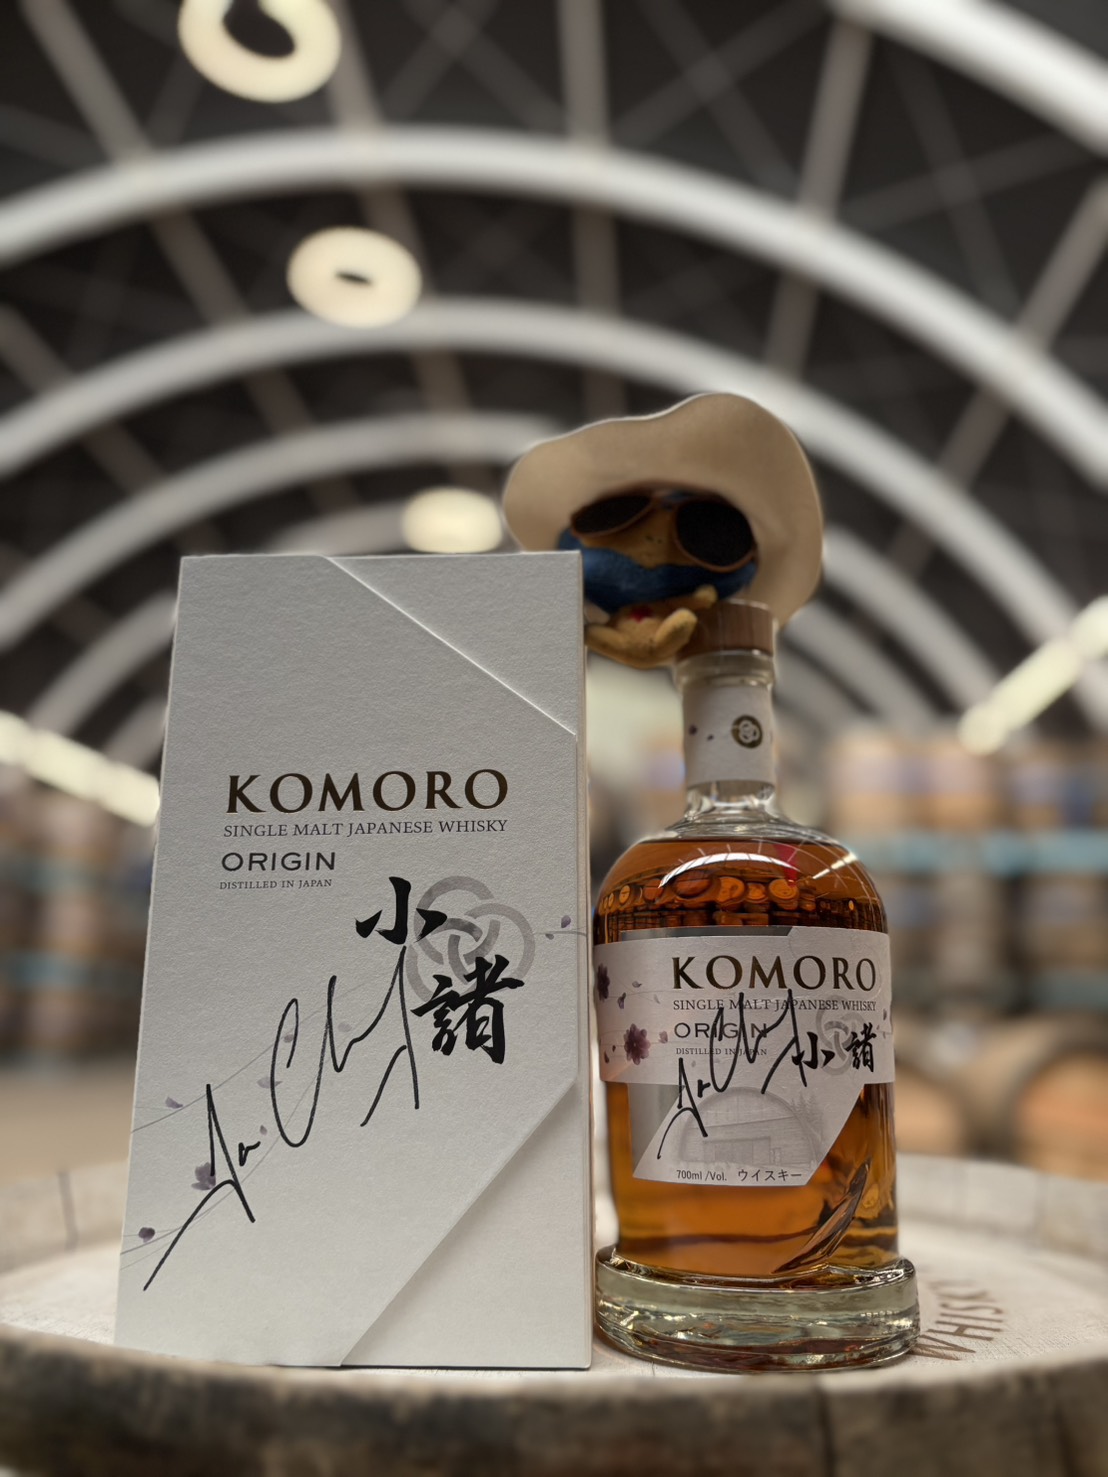
「あなたのお父さんの助けなしに、すべてを自分ひとりでやるのは、初めてでした。」
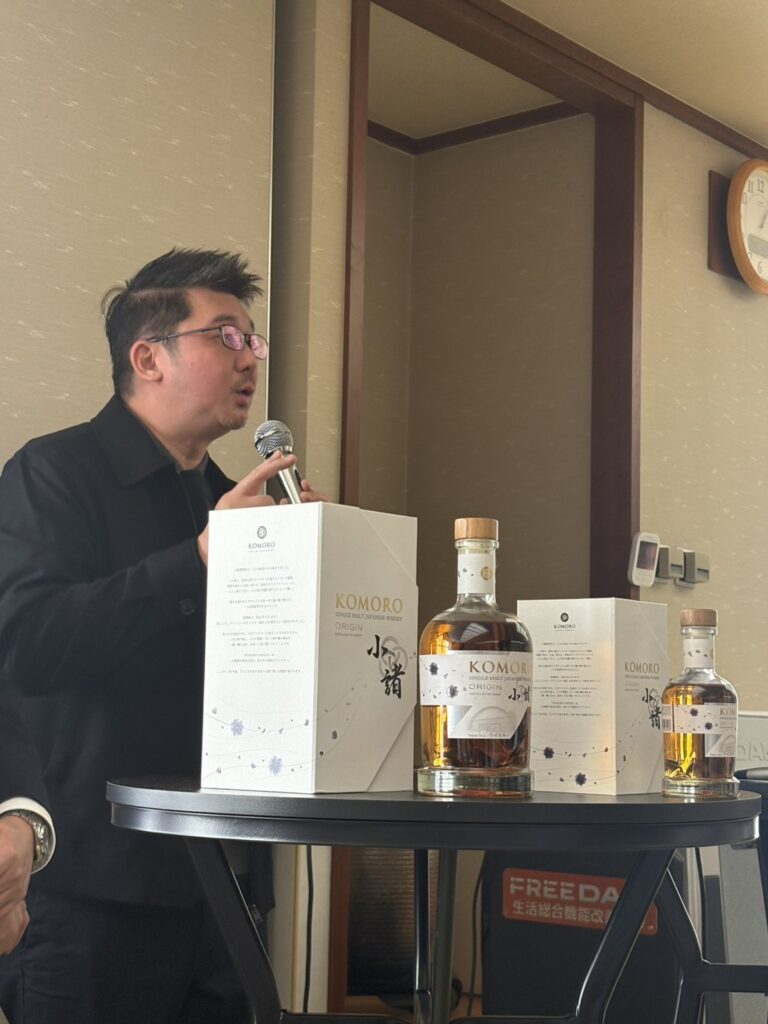
トークセッションの壇上で、イアン・チャンさんは、故ジム・スワン博士の娘、キャロラインさんの方を見ながら、そう話しました。
小諸蒸留所の立ち上げから、しばらくのあいだ。
イアンさんは、1日に3〜4時間しか眠れなかったそうです。
カバランを世界的なウイスキーへ導いた、あのイアンさん。
どれほどの経験と実績があっても、ゼロから何かを生み出すことには、大きな不安や重圧が伴うものだと思います。
その頃のイアンさんが、どんな想いで毎日を過ごしていらっしゃったのか。
その心情を想像すると、胸がぎゅっと締めつけられるようでした。
それでも、希望を信じて、前に進み続けてこられたんですね。
2026年11月7日。
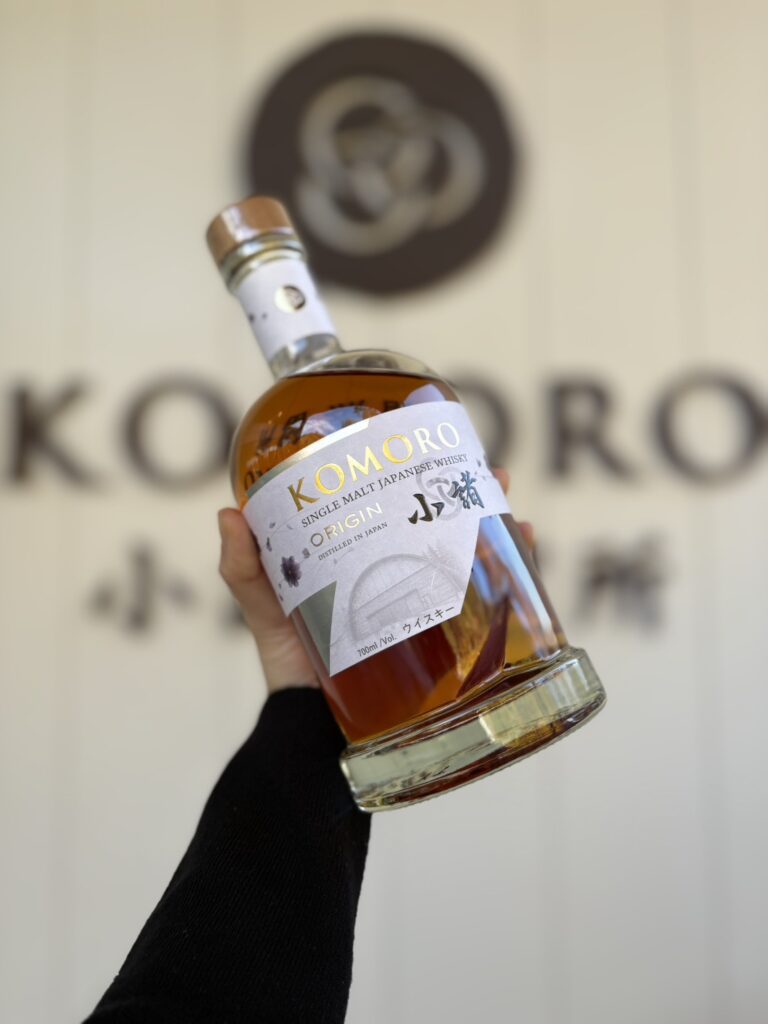
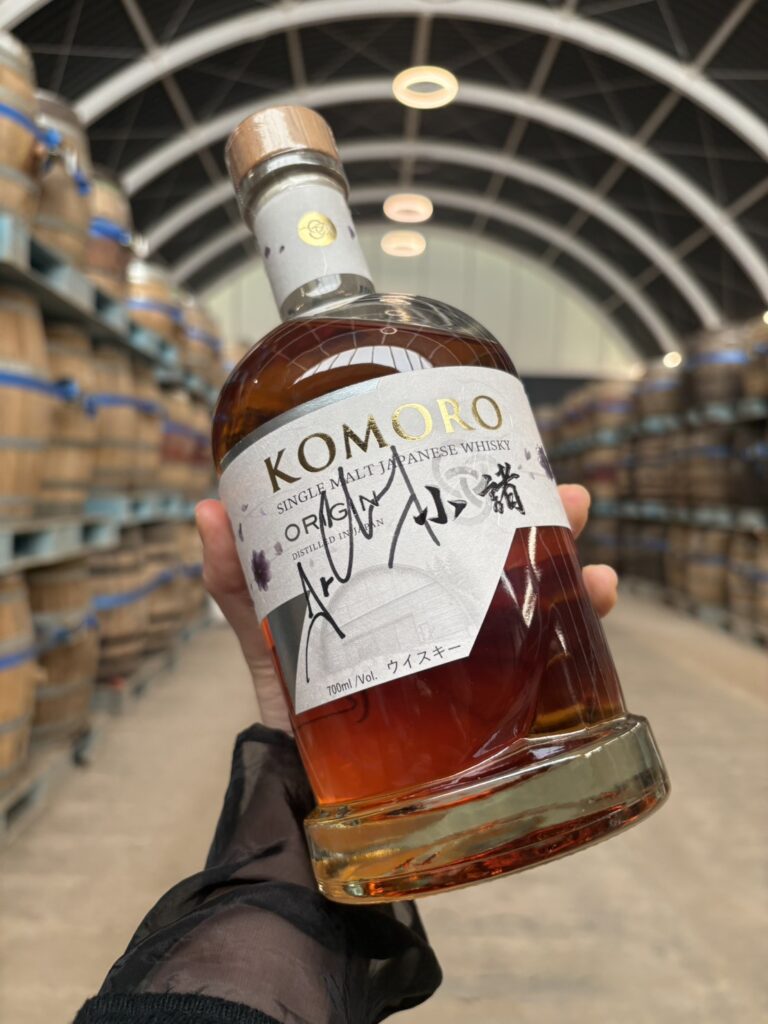
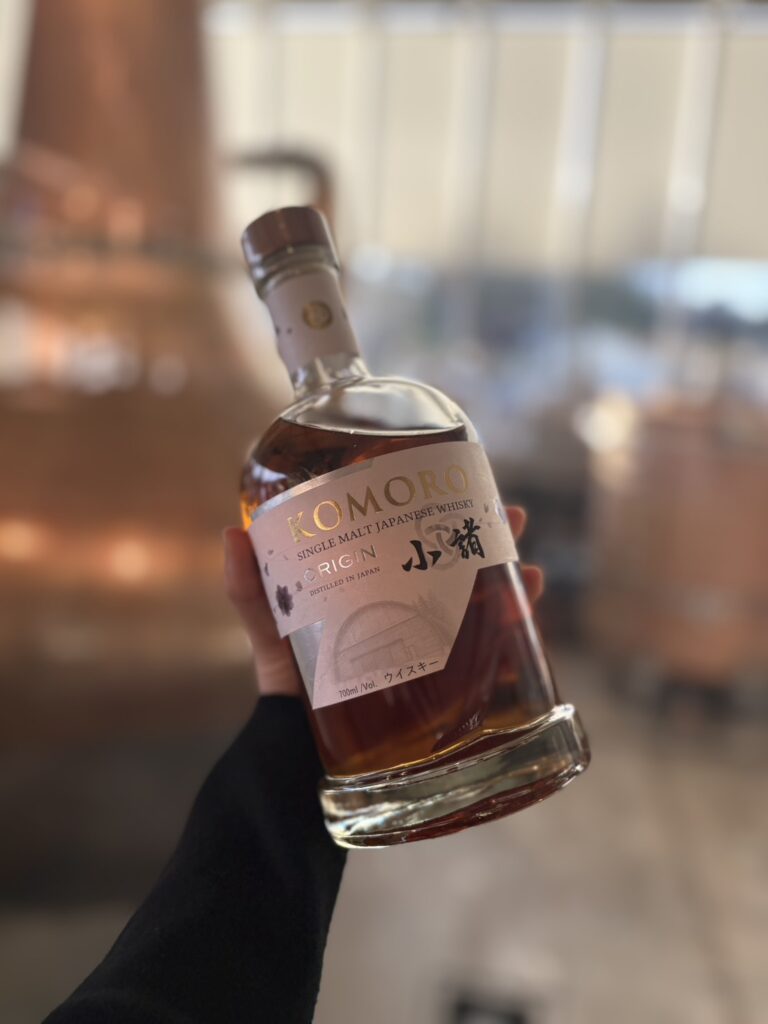
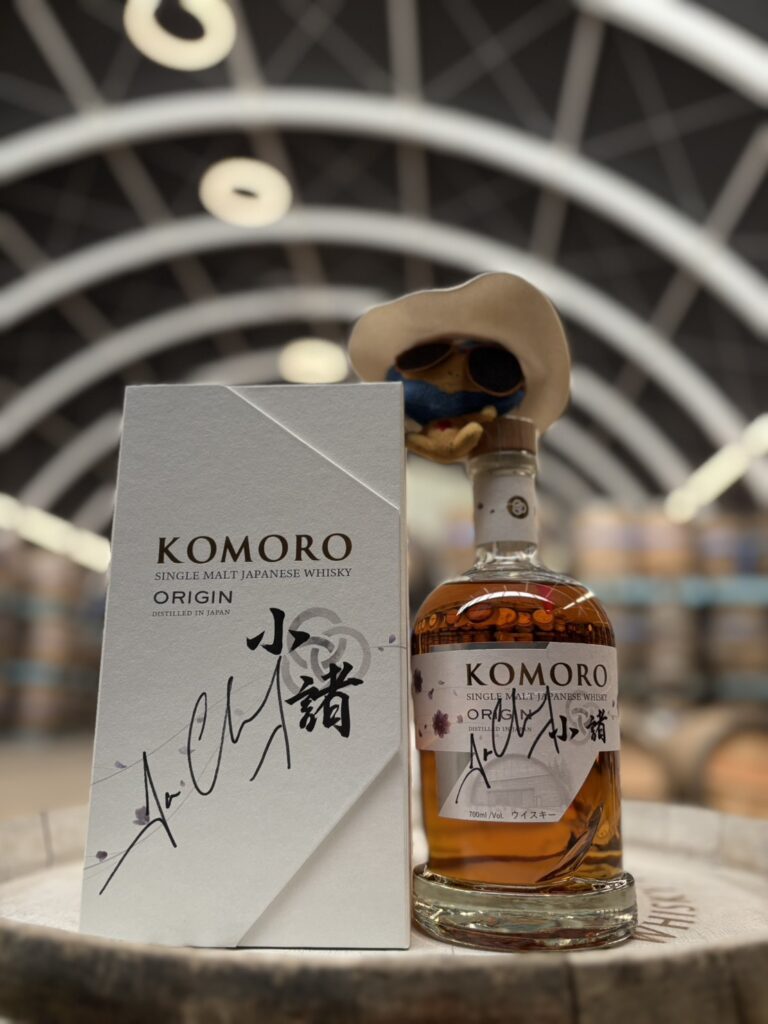
小諸蒸留所初のシングルモルトジャパニーズウイスキー「KOMORO ORIGIN」が発売されました。
私は今回のファーストリリースに合わせて6日間小諸に滞在し、セレブレーションDAY、マスタークラスやトークセッション、ウイスキーアカデミー、熟成庫の見学などに参加してきました。
大好きな小諸蒸留所。
私は、造り手の皆さんの志や想いに触れることが大好きです。
こうして蒸留所に足を運び、そこで知ったこと、感じたことをお客様にお伝えするのが、何よりの楽しみなんです。
今回も、そんな私の推し活です!(笑)
現地で聞いて、知って、心を動かされたこと。
KOMORO ORIGINという一本に込められた物語を、皆様に知ってもらいたいので、私なりに綴りたいと思います。
KOMORO ORIGIN|小諸蒸留所の「原点」になる一本
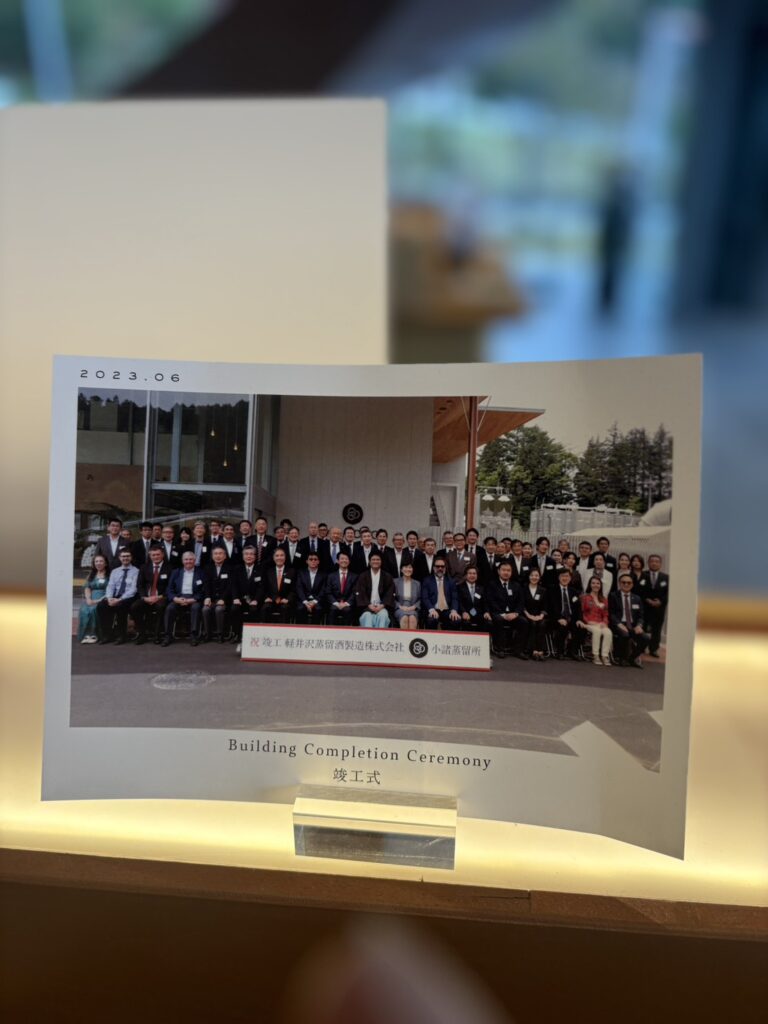
小諸蒸留所の初蒸留は、2023年6月。
そこから3年以上の熟成を経て生まれたのが、KOMORO ORIGINです。
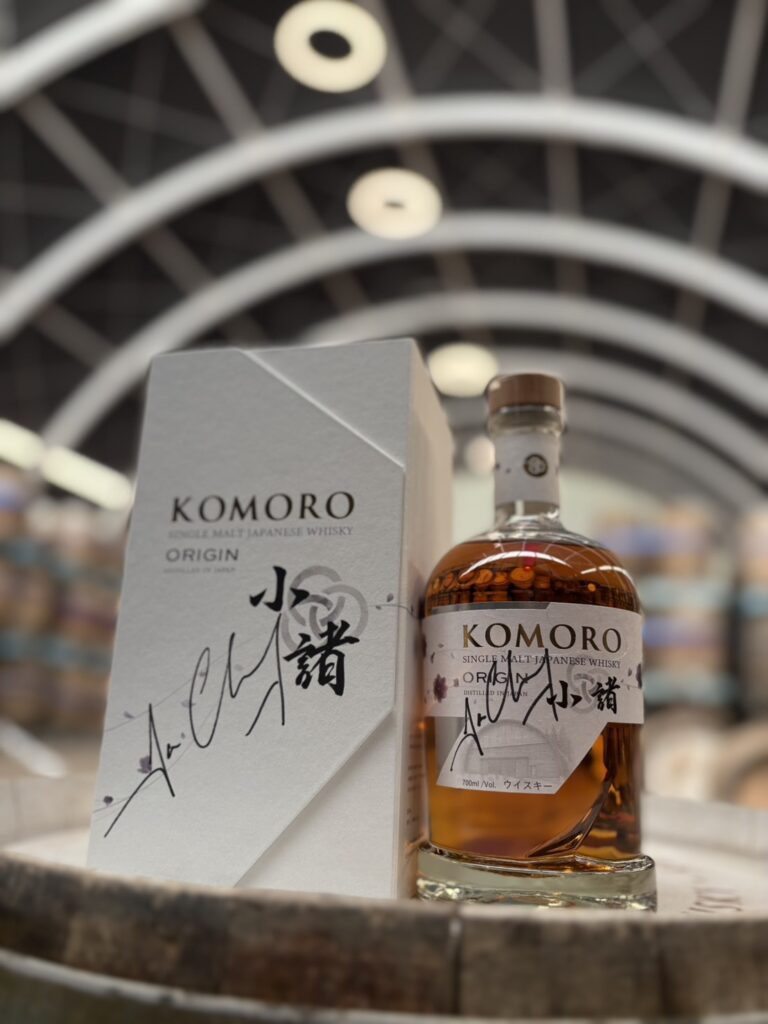
イアンさんにとって、2023年の蒸留所の完成が一つ目の大きな節目。
そして、2026年のORIGIN発売が二つ目の節目なのだそうです。
ORIGINは、小諸蒸留所がこれから展開していく4種類のコアレンジの、最初の一本。
名前のとおり、ここが「原点」です。
ORIGINはまだ始まりにすぎない。これから長く続いていく物語の出発点なのだと、イアンさんは繰り返しお話しされていました。
KOMORO ORIGIN 基本情報
- 種類:シングルモルト ジャパニーズウイスキー
- 初蒸留:2023年6月
- 熟成:3年以上
- アルコール度数:48%
- 初回販売:700mlボトル4,000本限定(ファーストリリースウィークの対象プログラム参加者向け・事前予約制)
- 発売日:2026年11月7日
KOMORO ORIGINの味わい|ニューメイクから3つのグラスで辿る
マスタークラスでは、ニューメイク、熟成途中の原酒「Autumn」、そしてKOMORO ORIGINを味わいながら、イアンさんが目指す酒質やブレンディングの考え方を教えていただきました。
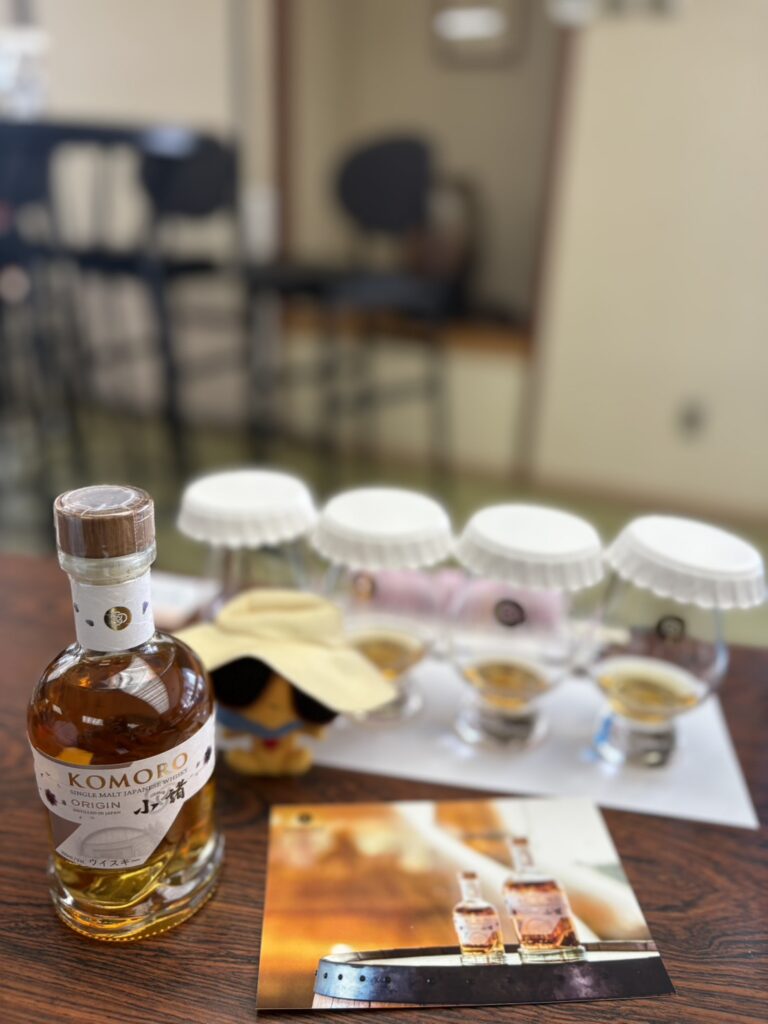
ほかにもピーテッドのニューボーンなどを試飲しましたが、ここではORIGINへと繋がる3つのグラスをご紹介します。
ニューメイク|30年の熟成を見据えた酒質
イアンさんが、ニューメイクの香りとして最初に挙げたのは、ジューシーな桃。
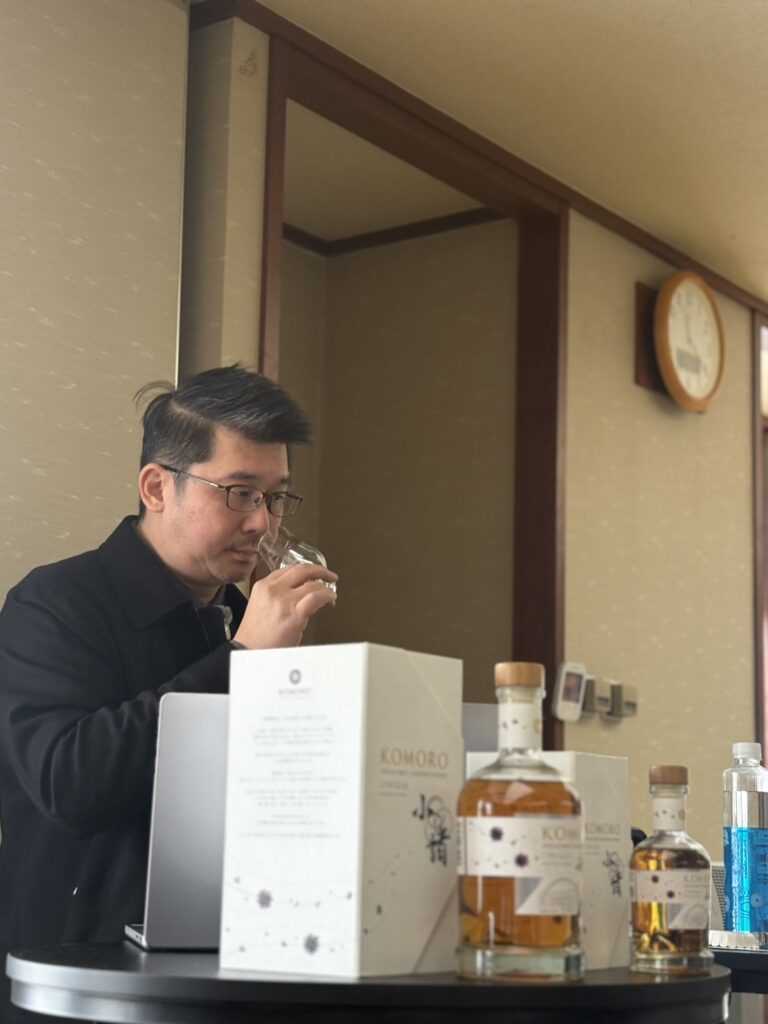
そこに青リンゴ、奥にライチ、そして蜂蜜のような甘さ。
これらの香りは、発酵によって生まれるのだそうです。
グラスを回すと、液体がゆっくりと内側を伝って落ちていきます。
このオイリーさにも、意味があります。
小諸蒸留所が見据えているのは、30年ほどの長期熟成。
長い年月を樽の中で過ごすには、樽の個性に負けない、しっかりとしたボディが必要です。
それは、イアンさんが恩師のジム・スワン博士から教わったことの一つなのだそうです。
水を少し加えると、果実の奥からビスケットや麦芽、花のような香りも感じられると説明されていました。
このニューメイクの香りや、浅間山麓の水については、以前の記事でも詳しくご紹介しています。
小諸蒸留所・桃のように香るニューメイクと、50年かけて湧く水
Autumn|ORIGINの骨組みになる原酒
2つ目のグラスは、社内で「Autumn」と呼ばれている、約2年熟成のニューボーンです。
小諸蒸留所には、Spring、Summer、Autumn、Winterと、四季の名前がついたニューボーンがあり、それぞれに違う個性を持たせているそうです。
最後にそれらを組み合わせて、一つのレシピにしていくのだとか。
Autumnから感じられるのは、柑橘やオレンジのような香りと、樽由来のスパイス。
ニューメイクとは、また違った表情です。
イアンさんは、このニューボーンを自動車の「コンセプトカー」に例えていました。
完成品を世に送り出す前に、これから目指していく味わいの方向性を、飲み手に感じてもらう。
そんな役割があるのだそうです。
そして、ウイスキーのレシピづくりは、家づくりにも似ていると話されていました。
Autumnは、家でいう柱や骨組み。
そこに壁や床を加え、一つの家を造り上げていく。
なるほど!
こうして飲み比べると、一つの原酒が、ブレンディングによってどんなふうに変化していくのかが、少しずつ見えてきます。
KOMORO ORIGIN|ブレンディングによって生まれる調和
そして、3つ目のグラスがKOMORO ORIGINです。
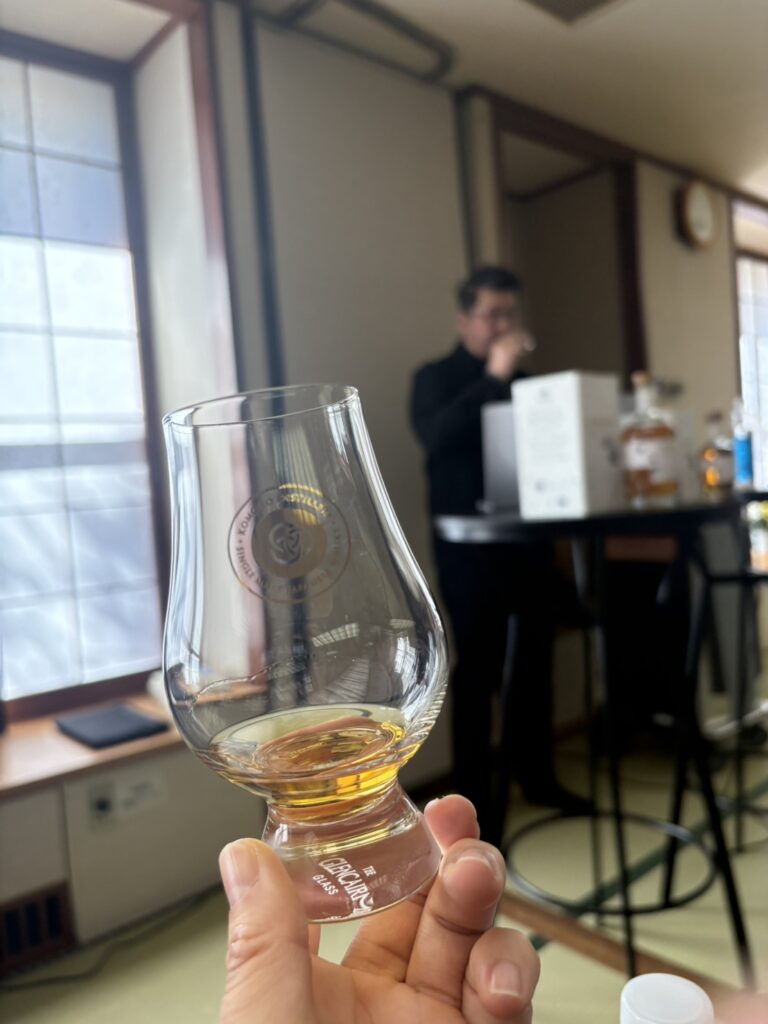
イアンさんによると、Autumnが比較的シンプルな構造なのに対して、ORIGINはずっと複雑で、立体的な味わいになっているそうです。
ここで面白かったのが、ブレンダーの仕事をサッカーの監督に例えたお話です。
それぞれの選手の強みを知り、適切なポジションに置いて、チームとして機能させる。
優秀な選手を集めるだけでは、良いチームにはならないんですね。
そして、樽由来のバニリンは、さまざまな個性をまとめる「コーチ」のような役割を果たすのだそうです。
異なる原酒の香りや味わいが、一つのウイスキーとして調和していく。
なるほど!
ブレンディングという仕事の奥深さを、改めて感じました。
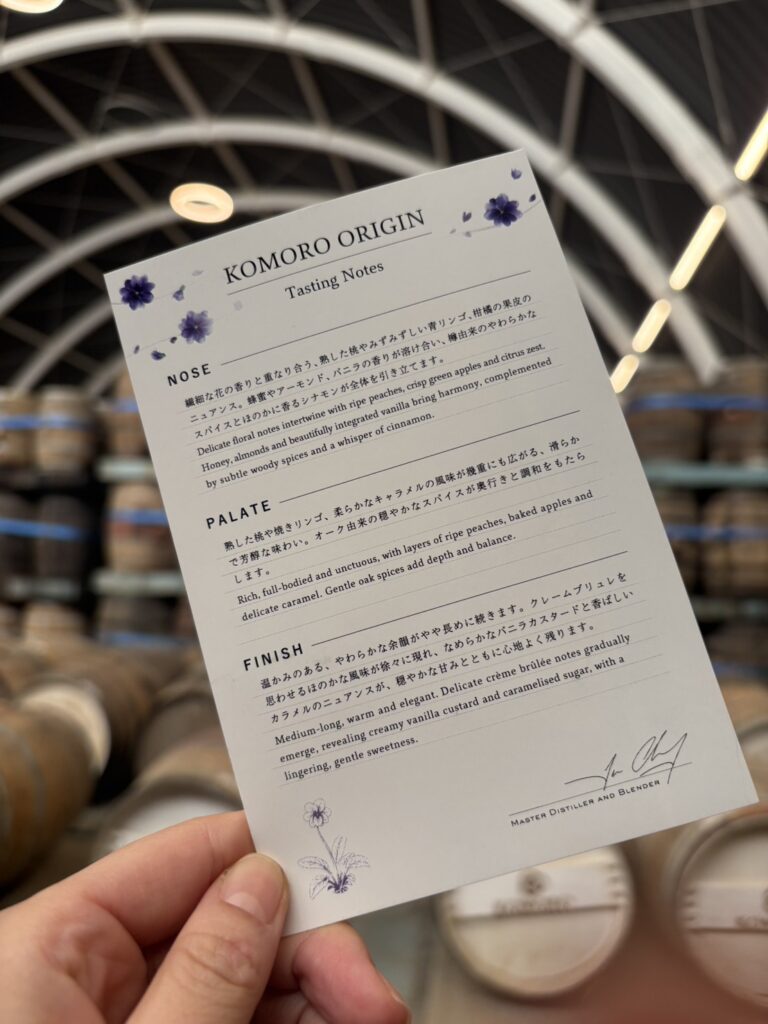
マスタークラスで紹介されたKOMORO ORIGINの香りと味わい
香り
熟した果実や南国のフルーツの華やかさ。蜂蜜やアーモンド、シロップを思わせる甘さに、バニラの香り。
味わい
オイリーで滑らか、クリーミーな口当たり。舌先に感じる自然な甘さと、奥に現れるほのかな苦味のバランス。
余韻
クレームブリュレ、バニラ、キャラメル、コーヒーを思わせる香ばしさ。体の中へ温かく落ちていくような感覚。
蜂蜜やシロップのような甘さについて、イアンさんは、何も加えていないことを強調されていました。
水と大麦麦芽と酵母。
そして、丁寧に積み重ねられた製造工程。
それだけで、こんなに豊かな香りが生まれるんですね。
マスタークラスの前日に行われたトークセッションでは、チャールズ・マクリーンさんも、マンゴスチンやパイナップルのような南国の果実を感じたと話されていました。
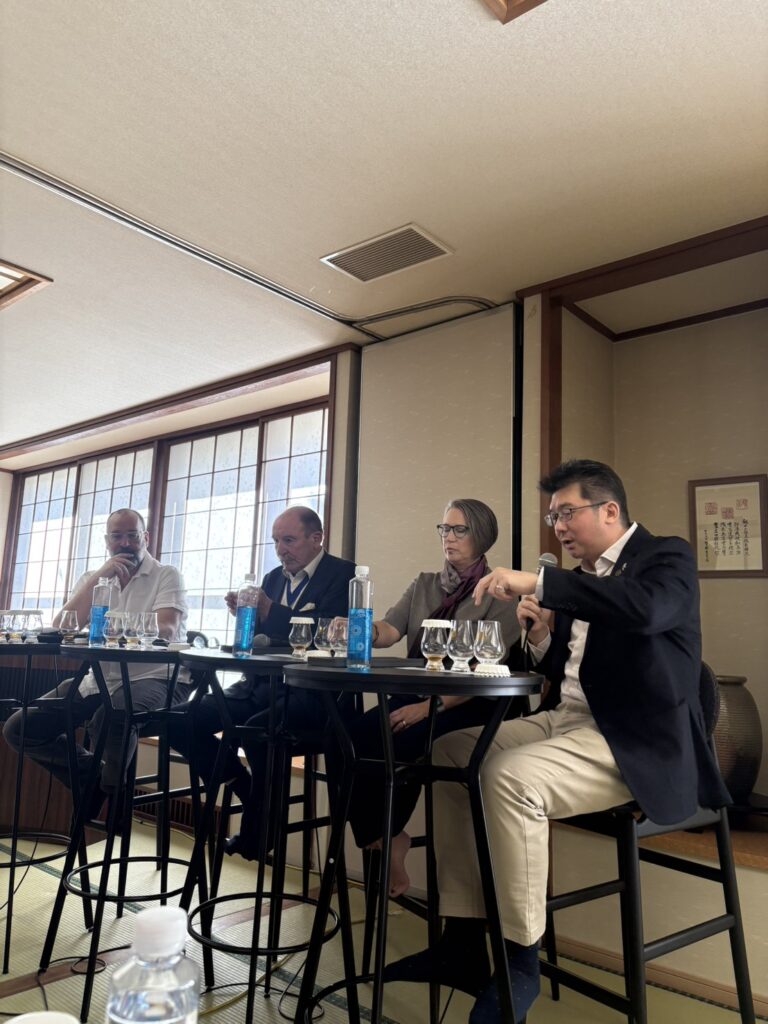
そして、素晴らしいスタートだと評価されていたのが印象的でした。
なぜ48%なのか|4つの指針と「まだ余韻は長くない」
イアンさんが、ウイスキーの仕上がりを判断するときに大切にしている指針は4つ。
とても重要なことだからと、マスタークラスでは繰り返して説明されていました。
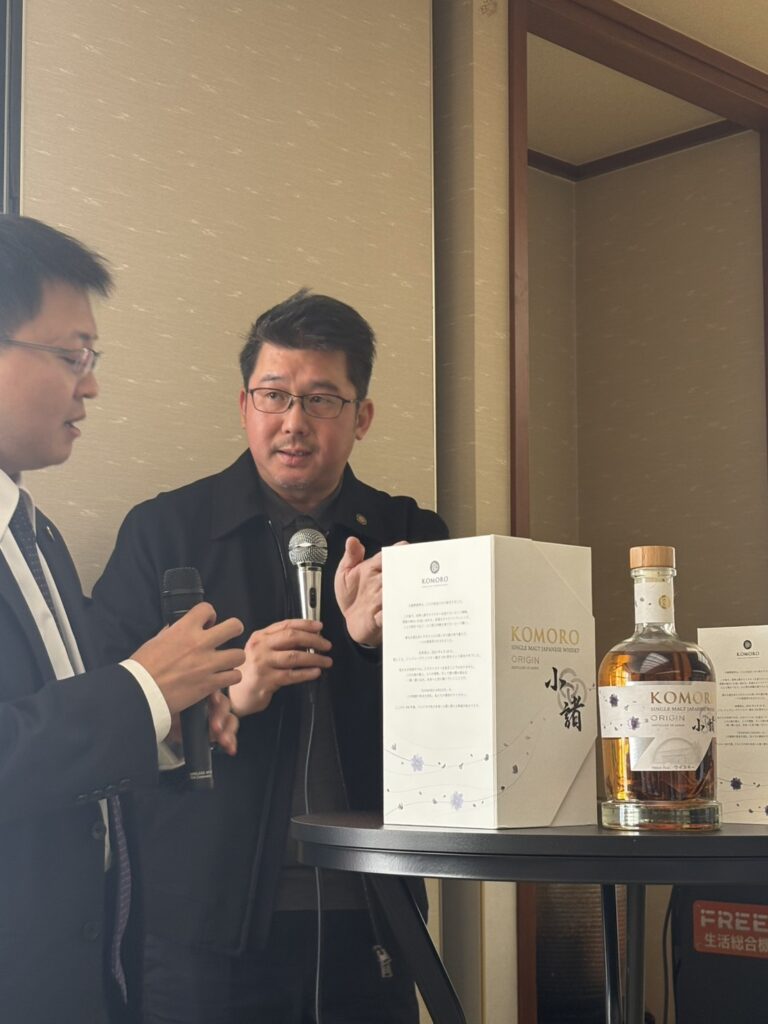
- Brightness(明るさ):果実や花を思わせる、明るく生き生きとした印象
- Finesse(繊細さ):きめ細かさや、上品で繊細な表現
- Balance(バランス):さまざまな要素が釣り合っていること
- Completeness(完成度):香りから味わい、余韻までが一つに繋がっていること
イアンさんが大切にしている、日本のブレンディングの美しさにも通じる考え方です。
実は9月、台湾でORIGINを飲んだ方から「少し軽い」と言われたそうです。
台湾では、カスクストレングスやシングルカスクのような、力強いウイスキーを好む方も多いそうです。
けれど、イアンさんが今回表現したかったのは、単純な力強さとは別のものでした。
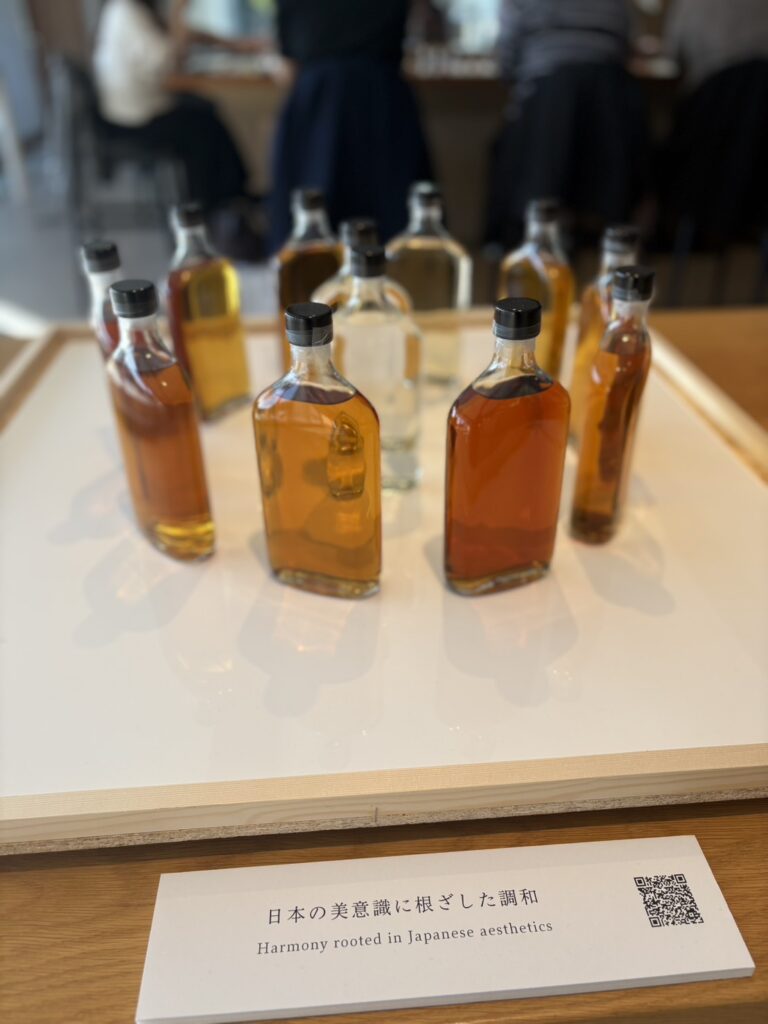
異なる個性を組み合わせ、調和の取れたウイスキーを生み出すこと。
そのブレンディングの技術を、ORIGINを通して伝えたかったのだそうです。
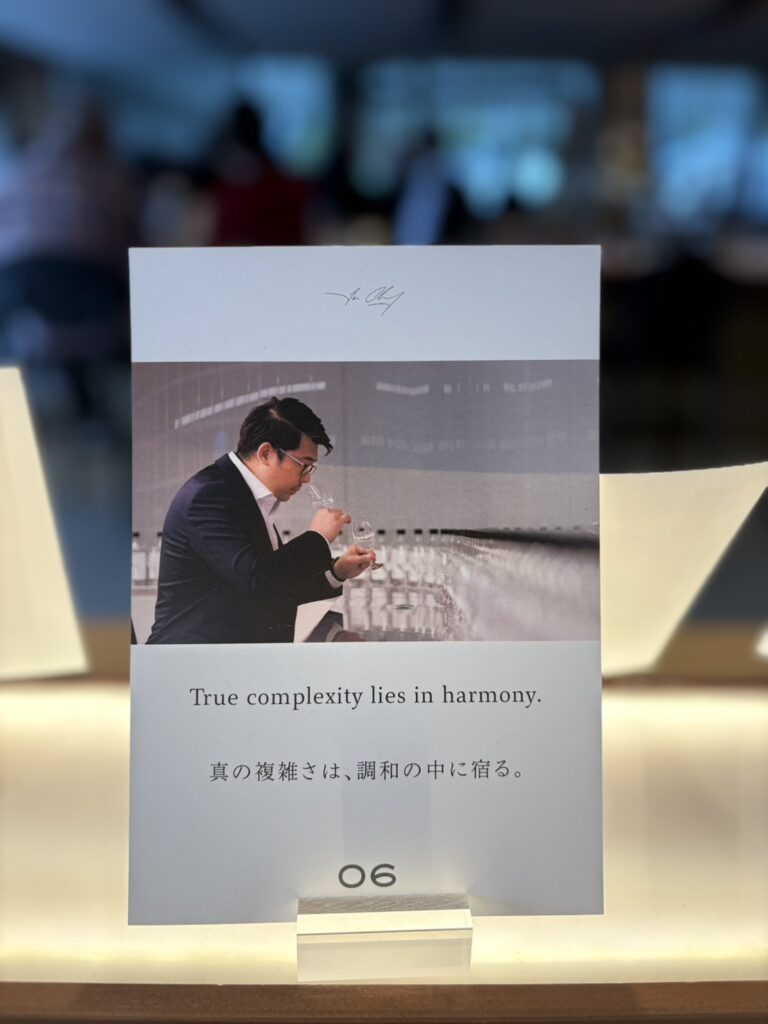
その「調和」の先に、小諸蒸留所はどんな味わいを描いているのでしょう。
ウイスキーアカデミーの「Whisky Basics」では、エディさんが小諸蒸留所のハウススタイルを紹介してくださいました。
イアンさんの4つの指針が、一本の仕上がりを見極めるための物差しだとしたら、ハウススタイルは、小諸蒸留所が目指す香味と、それを形にするブレンディングの哲学です。
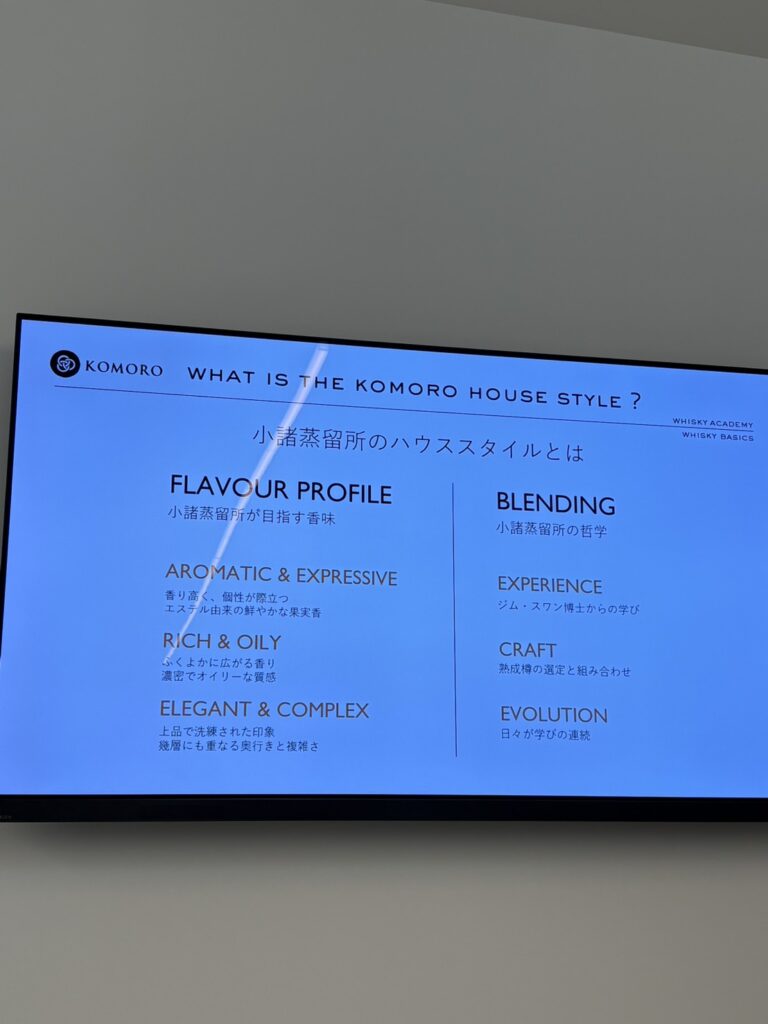
FLAVOUR PROFILE|小諸蒸留所が目指す香味
- AROMATIC & EXPRESSIVE:香り高く、個性が際立つ。エステル由来の鮮やかな果実香。
- RICH & OILY:ふくよかに広がる香り。濃密でオイリーな質感。
- ELEGANT & COMPLEX:上品で洗練された印象。幾層にも重なる奥行きと複雑さ。
BLENDING|小諸蒸留所の哲学
- EXPERIENCE:ジム・スワン博士からの学び。
- CRAFT:熟成樽の選定と組み合わせ。
- EVOLUTION:日々学び続ける姿勢。
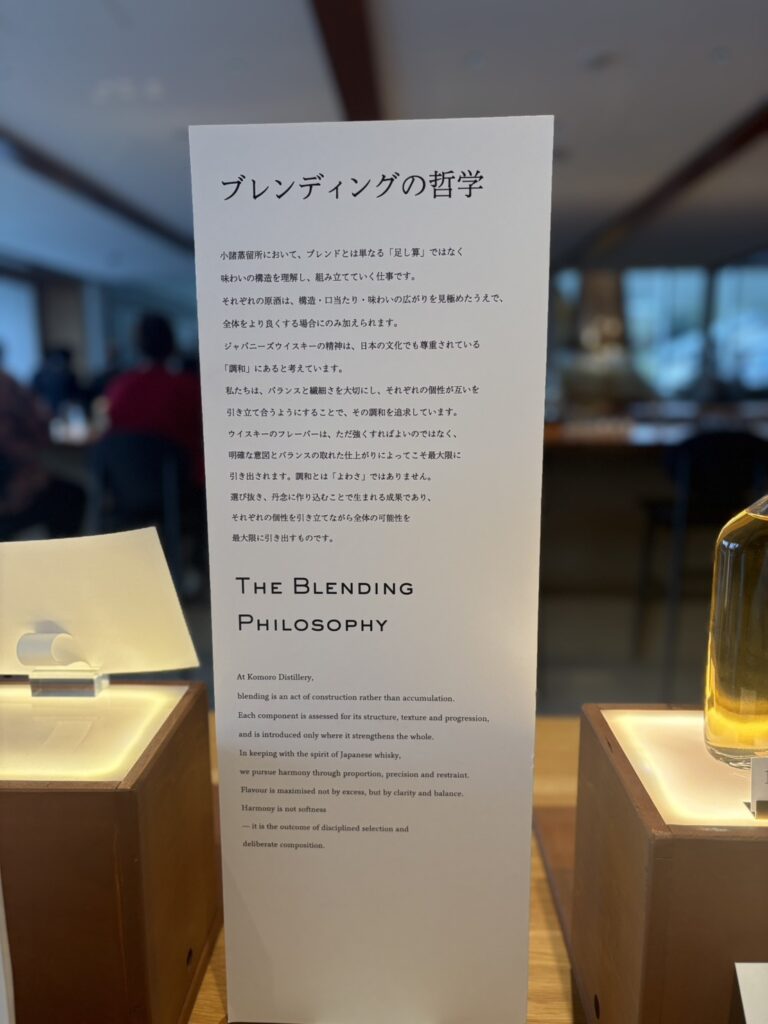
アルコール度数の48%にも理由があります。
小諸蒸留所では、アルコール度数の最低ラインを46%としているそうです。
今回は46%から55%まで、さまざまな度数で飲み比べを行い、ORIGINの魅力を最もよく表現できると判断したのが48%でした。
この香味を一本のウイスキーとして形にしているのが、イアンさんの仕事です。
Whisky Basicsでは、エディさんがその仕事ぶりについても話してくださいました。
エディさんはイアンさんと長いお付き合いがあり、その徹底した仕事ぶりに、今も感銘を受けているそうです。
原酒の分析。熟成によって原酒がどう変化していくのかの把握。樽ひとつひとつの個性の理解。そして、ブレンディングにおける細かな作業。
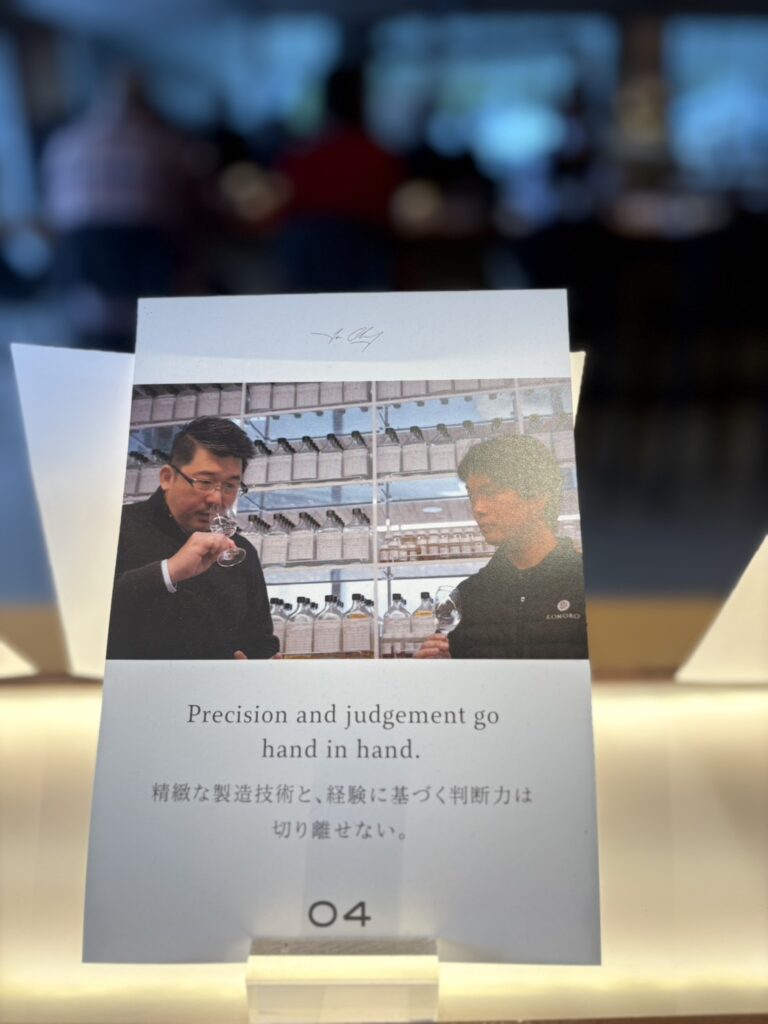
「ここまでやるのは怖いくらい細かい」と話されていました。
マスタークラスでイアンさんは、「神は細部に宿り、悪魔は細部に潜む」とも言われていました。
原酒ひとつひとつへの向き合い方も、きっと同じところから来ているのだと思います。
この言葉は、KOMORO ORIGINのボトルデザインを紹介する中で語られたものです。ボトルに込められた想いは、デザイナーの西尾さんに伺ったこちらの記事でご紹介しています。
KOMORO ORIGINのボトルデザインに込められた想い|小諸蒸留所デザイナー西尾さんと3人の創業者の物語
そして、私が心を動かされたのが、イアンさんの率直さです。
まだ3年熟成の若いウイスキーだから、余韻はそれほど長くない。
そのことは正直に認めなければならない、と話されていました。
完成した商品をお披露目する場で、まだ十分ではない部分まで自分から伝える。
私は、そこにイアンさんのウイスキー造りへの誠実さを感じました。
ORIGINは、まだ始まりにすぎない。
イアンさんは、この若いウイスキーを、F1で活躍する10代のドライバーにも例えていました。
すでに素晴らしい可能性を見せているけれど、成長する時間はまだまだ残されている。
これから、どんなウイスキーになっていくのでしょう。
(ちなみに、余韻は3年熟成と考えるとちゃんと長いです。イアンさんの目指されているレベルが高いだけだと思います。)
樽の構成を明かさない理由
マスタークラスの質疑応答では、KOMORO ORIGINに使用されている樽についても質問がありました。
ウイスキーラバーとしては、どんな樽が使われているのか、とっても気になりますよね!
けれど、イアンさんは、樽の種類や比率を詳しく明かさない理由を説明されていました。
樽の情報を先に知ることで、飲む前から先入観を持ってほしくない。
どんな樽を使っているかという情報よりも、まずはウイスキーそのものの香りや味わいを楽しんでほしい。
そんな想いがあるのだそうです。
実は、この質疑応答では、使用樽について少しだけヒント…というか答えも教えてくださいました。
ただ、その内容はここでは伏せておこうと思います。
私のブログを読んだことで、皆さんが先入観を持ってしまうのも、イアンさんの想いとは違う気がするので。
ぜひ、まずは皆さんご自身の感覚で、KOMORO ORIGINを味わってみてください。
(知りたい人はリトハピに来て聞いてね!)
2020年、コロナ禍の決断と3人の出会い
ここからは、この一本が生まれるまでのお話です。
2020年。
世界が新型コロナウイルスの影響を受け始めた頃、イアンさんはカバランを離れました。
カバランに入った経緯や、離れることを決めた想いは、以前の記事で詳しくご紹介しています。
このとき、奥様はとても心配されたそうです。
なぜ、こんなに大変な時期に、安定した仕事を辞めるのか。
毎晩泣いていたと、イアンさんはマスタークラスの最後に話していました。
イアンさんは、恩師ジム・スワン博士のように、蒸留所を支えるコンサルタントになることを考えていたそうです。
そこで、以前から親交のあったスコットランドの蒸留設備メーカー、フォーサイス社の方に、新しく蒸留所を立ち上げたい人がいたら紹介してほしいと頼みました。
そして、2020年3月。
紹介されたのが、島岡社長と良衣さんでした。
島岡社長は、すでにいくつもの候補地を探していました。
その一つが、現在の小諸蒸留所のある土地です。
気象データと水の分析結果を見たイアンさんは、発酵にも熟成にも適した環境だと感じたそうです。
「正しい時に、正しい場所で、正しい人に出会えたと感じる瞬間がある」
イアンさんは、そんなお話をされていました。
心配する奥様には、新しいパートナーとして島岡社長に出会ったことを伝えたそうです。
素晴らしいビジョンと大きな志を持った人。
一緒なら、何か大きなことができる。
希望と信念を持って、目標を決めたら、ただ進み続ける。
決して立ち止まらず、諦めない。
もちろん、希望だけで蒸留所は建ちません。
建設には莫大な資金が必要です。
設備を整え、人を集め、ウイスキーが熟成するまで何年も待たなければなりません。
トークセッションでは、チャールズ・マクリーンさんも、蒸留所を始めたいという人には、まず「やめておけ」と言うのだと話されていたほどです。
それでも、3人は一緒に進むことを選びました。
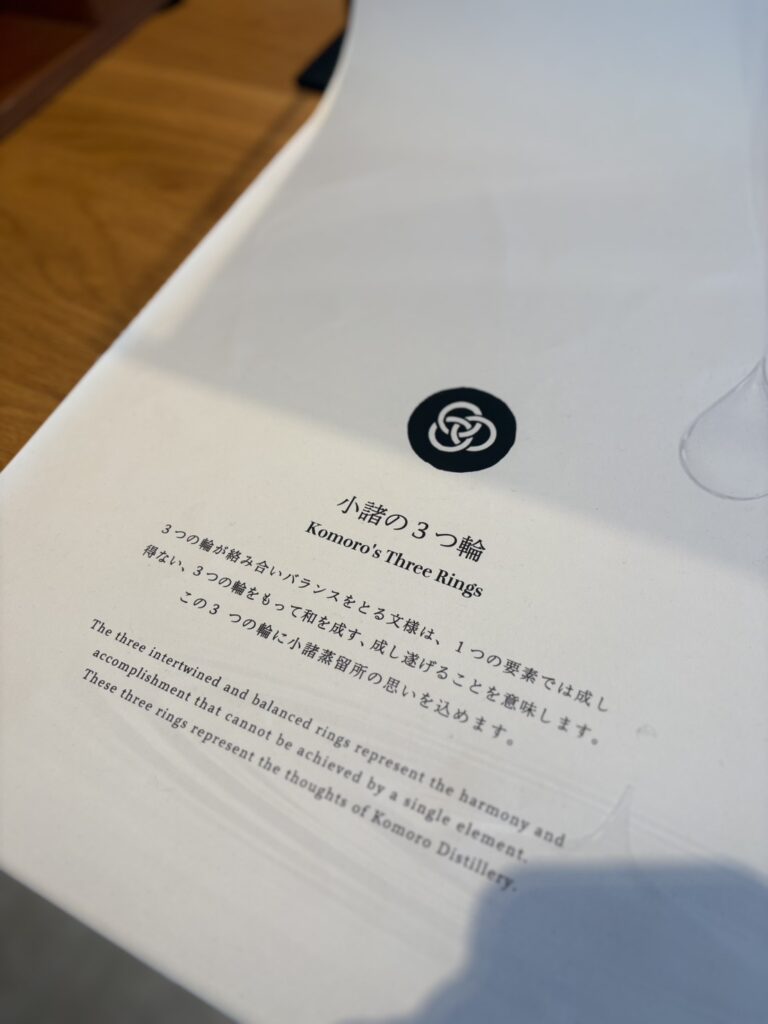
小諸蒸留所のロゴは、3つの輪が重なってできています。
その意味の一つが、この3人なのだそうです。
それぞれが違う人生を歩み、違う場所で経験を重ねてきた3人。
その3人が、2020年のあのタイミングで出会ったこと。
そして、同じ夢を持ち、実際に蒸留所を造り上げたこと。
きっと、この人たちが出会ったのは、偶然ではなく、必然だったのだと思います。
そして、その出会いから、何十年も続いていくかもしれないものが生まれた。
なんて素敵なことでしょう。
師のいない、初めての挑戦
イアンさんにとって、ジム・スワン博士は「第二の父」のような存在です。
博士から学んだのは、ウイスキー造りの技術だけではありませんでした。
人生についても、たくさんのことを教わったそうです。
トークセッションで特に心に残ったのが、博士の教え方のお話です。
お腹を空かせた人に、魚を与えるのではなく、魚を捕る方法を教える。
そうすれば、どんな状況でも、自分の力で生きていくことができる。
博士は、答えを渡すのではなく、自分で答えを見つける力を育てる人だったのだそうです。
けれど、その博士は2017年に亡くなっています。
小諸は、イアンさんにとって、博士の助けなしに一から取り組む、初めての蒸留所でした。
ここで、冒頭の言葉に戻ります。
「あなたのお父さんの助けなしに、すべてを自分ひとりでやるのは、初めてでした。」
島岡社長と良衣さんと、このプロジェクトを始めた頃。
イアンさんはとても不安で、毎日3〜4時間しか眠れなかったそうです。
どうすれば、すべてを正しい方向へ進められるのか。
そのことばかりを考えていた、と。
ここからは私の想像なのですが、成功した経験があるからこそ、分かる難しさもあるのではないでしょうか。
台湾とはまったく違う気候。
新しい設備、新しい仲間。支援者たち。
そして、自分たちの判断が、これから何十年も熟成されるウイスキーの未来を左右する。
どれほどの責任と重圧だったのでしょう。
カバランを世界的なウイスキーへ導いた実績があっても、次の挑戦が簡単になるとは限らない。
むしろ、その経験があるからこそ、背負うものも大きかったのかもしれません。
そんなことを考えながら、お話を伺っていました。
小諸蒸留所の造り|カバランとは違うやり方を、一から
台湾と小諸では、気候が大きく異なります。
台湾は温暖で、冬の寒さも比較的穏やかです。
一方、小諸にははっきりとした四季があり、冬は厳しい寒さになります。
カバランでは、温暖な気候を生かし、比較的短い熟成期間でも豊かな味わいを生み出してきました。
けれど、小諸で目指すのは、長い年月をかけて成長していくウイスキー。
将来、12年、さらにその先へと熟成を重ねていくことを見据えています。
だからこそ、カバランで成功した方法を、そのまま小諸に持ち込むことはできませんでした。
2023年6月に製造が始まってから、およそ3〜4か月。
いくつもの酵母を試し、発酵時間や蒸留の条件を検討しながら、小諸で目指すニューメイクの姿を探っていったそうです。
世界的な成功を収めた人が、もう一度、新しい土地で学び直す。
そして、その土地に合ったウイスキー造りを、一から考えていく。
それも、イアンさんの新しい挑戦だったのだと思います。
ちなみに、小諸の製造の仲間は、全員がウイスキー造りの経験のない、まっさらな状態で入ってきた方たちだそうです。
先入観なく教えられる人を選ぶように、というのも、ジム・スワン博士の教えなのだとか。
木製とステンレス製、2種類の発酵槽
小諸蒸留所の発酵槽は、木製5基とステンレス製5基。
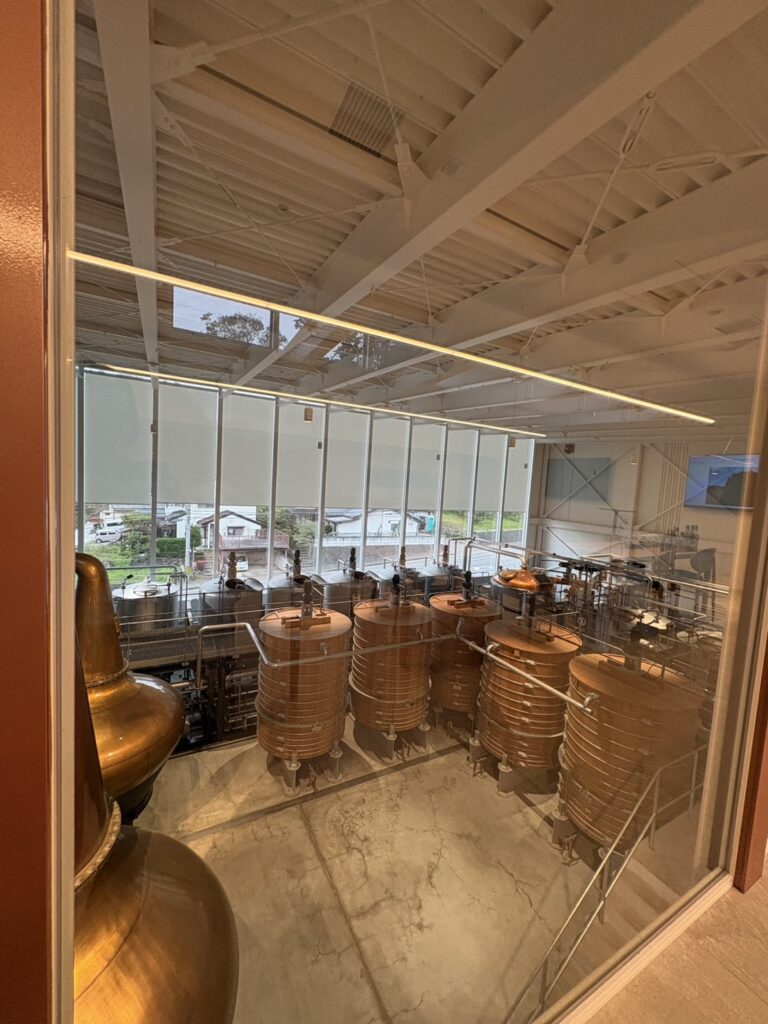
カバランではステンレス製の発酵槽だけを使っていました。
だからこそ、せっかくの新しい機会に木製の発酵槽も入れようと、島岡社長に提案したのはイアンさんでした。
島岡社長は、むしろ10基すべてを木製にしたかったそうです。
けれど、蒸留所の立ち上げには多額の費用がかかります。
そこで、木製とステンレス製を半分ずつ導入することになったのだとか。
3年間造ってきた今、イアンさんは、木製の方が発酵の終わりにずっと良い香りを生むと感じているそうです。
その理由の一つが、木の表面に棲みつく微生物の働きです。
そのため、小諸では木製発酵槽を過度に洗浄せず、微生物が働ける環境を大切にしているそうです。
1回の蒸留には、木製とステンレス製の発酵槽から一つずつ、2槽分のもろみを合わせて使っているのだそうです。
発酵時間は、およそ72時間。
そのうち酵母による発酵は、およそ60時間で終わります。
残りの12時間は、乳酸菌などの微生物が働く時間です。
こうした発酵の工夫が、ニューメイクの香りや、目指しているオイリーな酒質に繋がっていくのだそうです。
なぜ、ワームタブではなくシェル&チューブなのか
そして、私が以前から気になっていたのが、冷却器のお話です。
小諸蒸留所が目指しているのは、長期熟成にも耐えられる、重くオイリーな酒質。
ポットスチル。初留釜は水平に近く、再留釜はより下向きにすることで還流を抑え、重くオイリーな成分を取り込んでいるのだそうです。
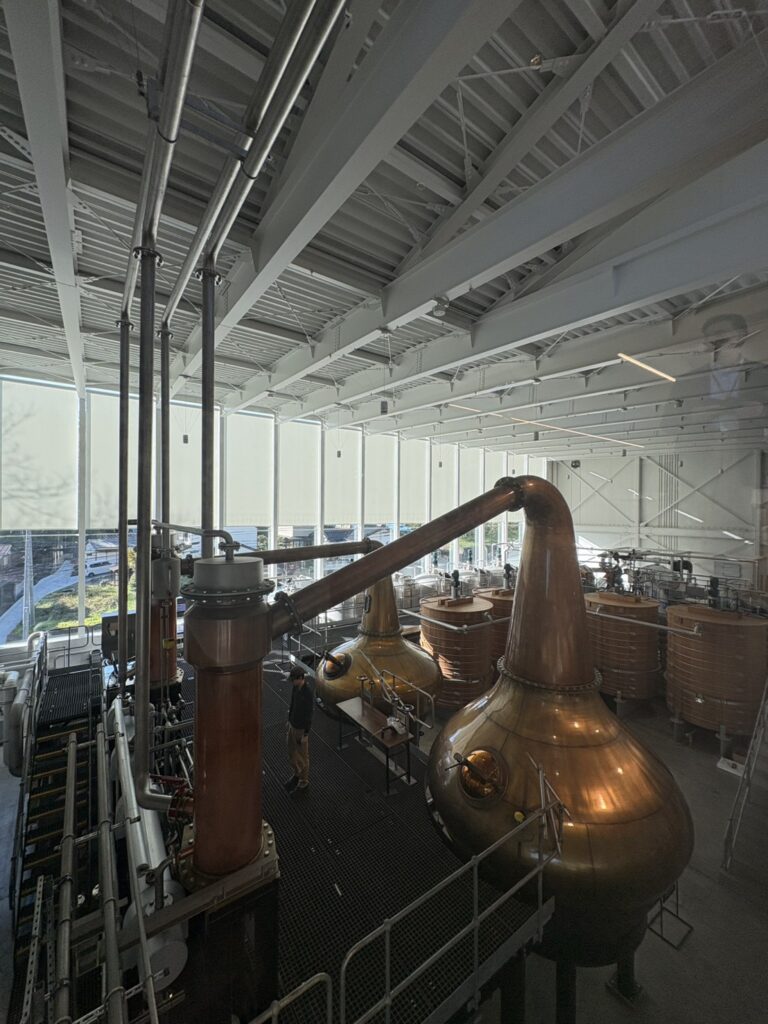
そして、小諸蒸留所が採用している冷却器は、シェル&チューブ式です。
私は、ここに少し疑問を持っていました。
重くオイリーな酒質を目指すのであれば、ワームタブ式の方が適しているのではないだろうか。
さらに、イアンさんは伝統的なウイスキー造りを大切にされているようにも感じていたので、なおさら気になっていたんです。
ちょうどトークセッションで、その話題になりました。
チャールズさんも、シェル&チューブだと軽やかな酒質になりやすいと指摘していました。
ジム・スワン博士のお名前も出てきて、これはぜひ聞きたい!と思ったところで、同時通訳が途切れてしまったんです。
どうしても気になったので、トークセッションのあと、イアンさんに直接質問してみました。
教えていただいたのは、蒸留所のスペースと冷却効率の問題でした。
ワームタブには大きな水槽を設置する場所が必要で、シェル&チューブの方が効率よく冷却できるのだそうです。
イアンさんは、ジム・スワン博士がシェル&チューブを効率の面で評価していたと話していました。
冷却器の性質を、ラインアームの角度や発酵の工夫で補い、目指す酒質に近づけている。
私は、そう受け取りました。
なるほど!!!
大切なのは、伝統的な設備を選ぶことそのものより、目指す酒質を実現すること。
そのために、設備の特徴や制約を踏まえて判断していく。
イアンさんがジム・スワン博士から受け継いだ知識と、ご自身が積み重ねてきた経験。
その両方が、小諸という新しい土地でのウイスキー造りに生かされているのだと感じました。
熟成庫、そして不安が自信に変わった日
ニューメイクができても、ウイスキー造りは終わりません。
むしろ、ここからが長い時間の始まりです。
今回、私は小諸蒸留所の熟成庫も見学させていただきました。
蒸留所の標高は910メートル。
熟成庫は、そこから少し上がった925メートルの場所にあります。
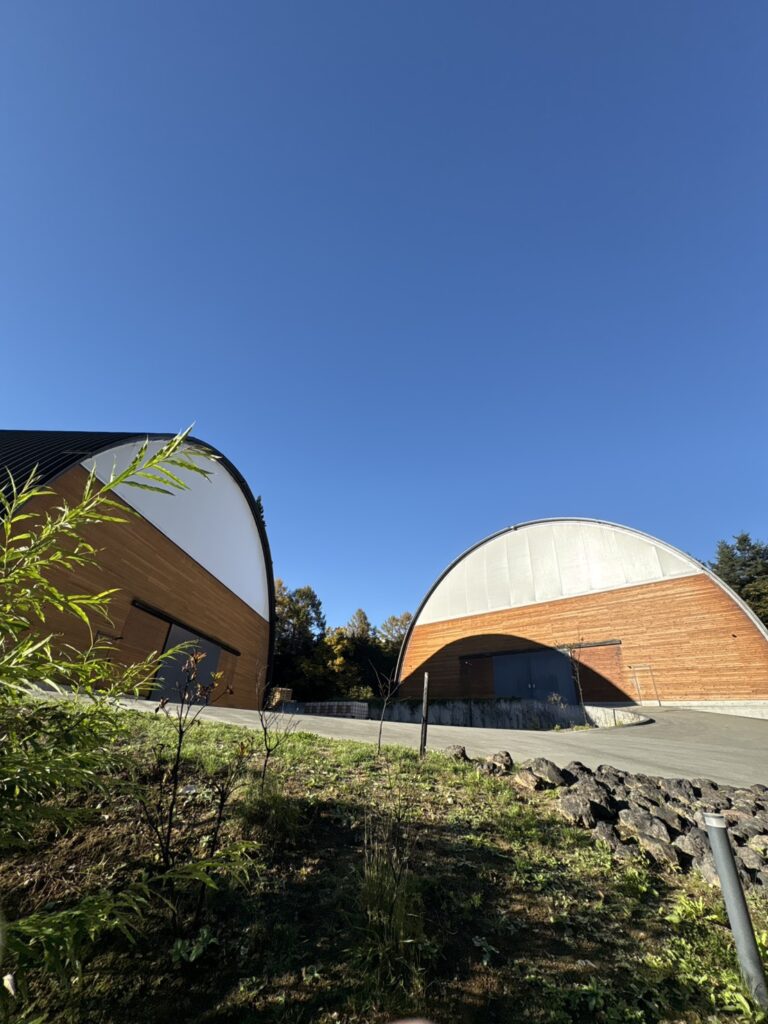
建物は、半円のアーチ型。
重い雪にも耐えられる構造で、雪が屋根から自然に滑り落ちるように設計されています。
内部に柱がないため、床のスペースを有効に使えるのだそうです。
そして、床は土。
土の床を通して外の空気と繋がり、酸素や湿度を取り込んでいるのだそうです。
空調はありません。
昼と夜、夏と冬。
小諸の大きな寒暖差の中で、ウイスキーは熟成していきます。
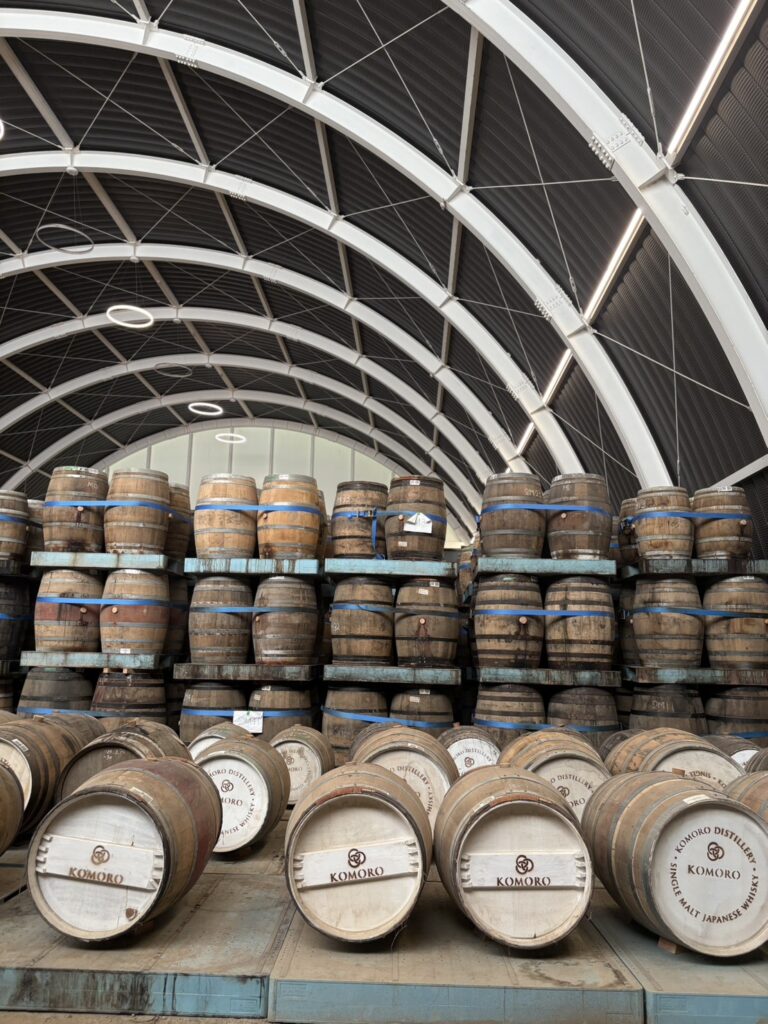
夏には庫内が40℃ほどになることもあり、冬には氷点下になる日もあるそうです。
天使の分け前は、年間3〜4%ほど。スコットランドに近い数字だそうです。
温暖な台湾のカバランでは年間10〜12%ほどになるというお話と比べると、大きな違いがあります。
小諸では、この環境の中で、時間をかけてウイスキーを育てていくのです。
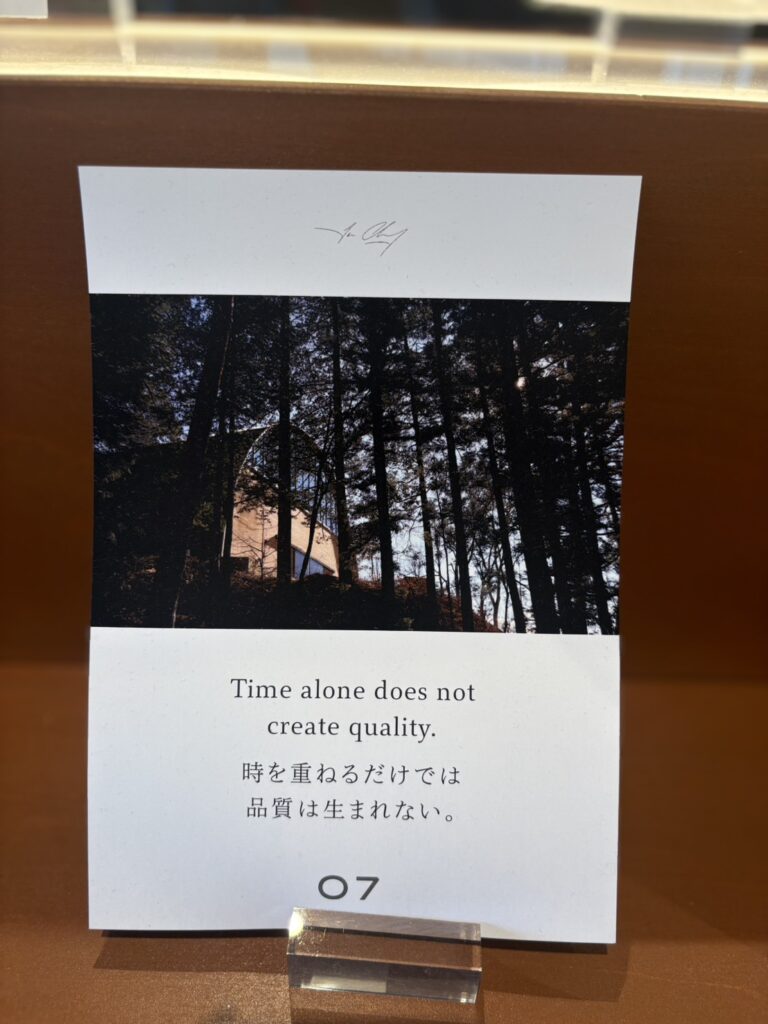
けれど、どれほど考え抜いて造ったニューメイクでも、熟成が思い描いたとおりに進むとは限りません。
イアンさんが確かな手応えを感じ始めたのは、原酒の熟成が1年半から2年ほど進んだ頃だったそうです。
ある日、熟成中の樽から原酒を取り出して味わったとき。
想像していた以上に、良い状態だった。
嬉しい驚きだったと、イアンさんは話されていました。
そして、自分たちは正しい方向へ進んでいるのだと、自信が生まれたそうです。
私は、このお話を聞いて、本当に嬉しくなりました。
眠れないほど不安だった日々。
試行錯誤を重ねて造り上げたニューメイク。
そして、樽の中で少しずつ育っていくウイスキー。
ようやく、確かな手応えを感じられたんですね。
それまでの日々を想像すると、胸がいっぱいになりました。
熟成についてのイアンさんの考え方は、こちらの記事でもご紹介しています。
クリスマスに焚く、優しいピート──小諸蒸留所の熟成とブレンド哲学
小諸蒸留所ウイスキーアカデミー体験記|ピートと熟成、学ぶほどに広がるウイスキーの世界
2年で出せた。それでも、もう1年待った
Autumnが2年熟成になった頃、イアンさんは島岡社長と良衣さんに、出そうと思えば今でも出せると話したそうです。
カバランでは、最初の「カバラン クラシック」を2年熟成で発売したのだそうです。
けれど、小諸蒸留所は、もう1年待つことを選びました。
日本のウイスキー造りを、より良いものにしていこうという動きがあります。
その一員として、スコッチと同じく最低3年の熟成を守りたかったのだそうです。
そして2026年11月。
3年以上の熟成を経て、KOMORO ORIGINが誕生しました。
あの頃の不安が、こうして一本のウイスキーになったんですね。
友情と希望の象徴
マスタークラスの最後に、イアンさんは2020年のことを振り返りました。
奥様が泣いていたこと。
それでも、希望を持って進み続けると決めたこと。
そして、蒸留所が完成し、最初のウイスキーが生まれたこと。
今はさらに、北海道での新しい蒸留所計画も進んでいます。
一つの希望が形になると、また次の希望が生まれる。
そんなふうに、未来が繋がっていくのですね。
イアンさんは、締めくくりに、大好きな映画『ショーシャンクの空に』の言葉も紹介されていました。
希望はいいものだ。おそらく最高のものだ。そして、良いものは決して滅びない」
(Hope is a good thing, maybe the best of things, and no good thing ever dies.
この言葉は、初めての一杯が注がれたセレモニーでも紹介されていました。その一日は、別の記事に綴っています。
最初の一杯は、恩師の娘さんへ|小諸蒸留所 Celebration Day 体験記
そして、イアンさんはKOMORO ORIGINについて、こう語りました。
友情の象徴であり、そして何よりも、希望の象徴なのだと。
そこには、自分たちの物語がある。
シングルモルトが愛されるのは、その向こうに物語があるから。
安定した仕事を離れたこと。
奥様の涙。
新しい仲間との出会い。
恩師のいない場所での挑戦。
眠れないほどの不安。
それでも、信じて進み続けた日々。
そのすべてが、この一本に繋がっているんですね。
そして、それはイアンさん一人の仕事ではありません。
小諸蒸留所は24時間体制で、最初のシフトは朝4時半に始まるそうです。
冬には氷点下10〜15℃にもなる厳しい寒さの中、早朝から仕事に向かう仲間たち。
トークセッションでイアンさんは、そんなスタッフの皆さんへの感謝も語っていました。
これはチームワークで、自分はコーチのようなもの、とも。
ここで、もう一つ心に残った言葉があります。
ある世代が木を植え、次の世代がその木陰を楽しむ。
この言葉は、以前「継承」の記事でもご紹介しました。今回のマスタークラスでも、イアンさんはこの言葉からお話を始めていました。
そして今回は、その続きがありました。
KOMORO ORIGINは、その木に初めて実った果実なのだと。
ウイスキー造りは、一人の人生では完結しないこともあります。
今、自分たちが植えた木が育ち、何十年も先の誰かを楽しませる。
造り手の想いが、時間を超えて、次の誰かに受け継がれていく。
ウイスキーって、なんて素敵なお酒なんでしょう。
これから登場する、小諸のウイスキーたち
KOMORO ORIGINは、小諸蒸留所がこれから展開していく4種類のコアレンジの、最初の一本です。
マスタークラス後の質疑応答では、今後のリリース予定についてもお話がありました。
イアンさんによると、2本目は2027年の夏、3本目は2027年クリスマス頃、そして4本目は2028年の春を予定しているそうです。
もちろん、原酒の熟成状況などによって変更になる可能性はあります。
それでも、こうして具体的な予定を聞くと、これからがますます楽しみになります!
さらに、4種類のコアレンジとは別に、少量の限定ボトルや季節限定のウイスキーも構想されているそうです。
春には桜の木を使った樽、秋には栗にまつわるウイスキーなど、日本の季節を感じられるようなアイデアも紹介されました。
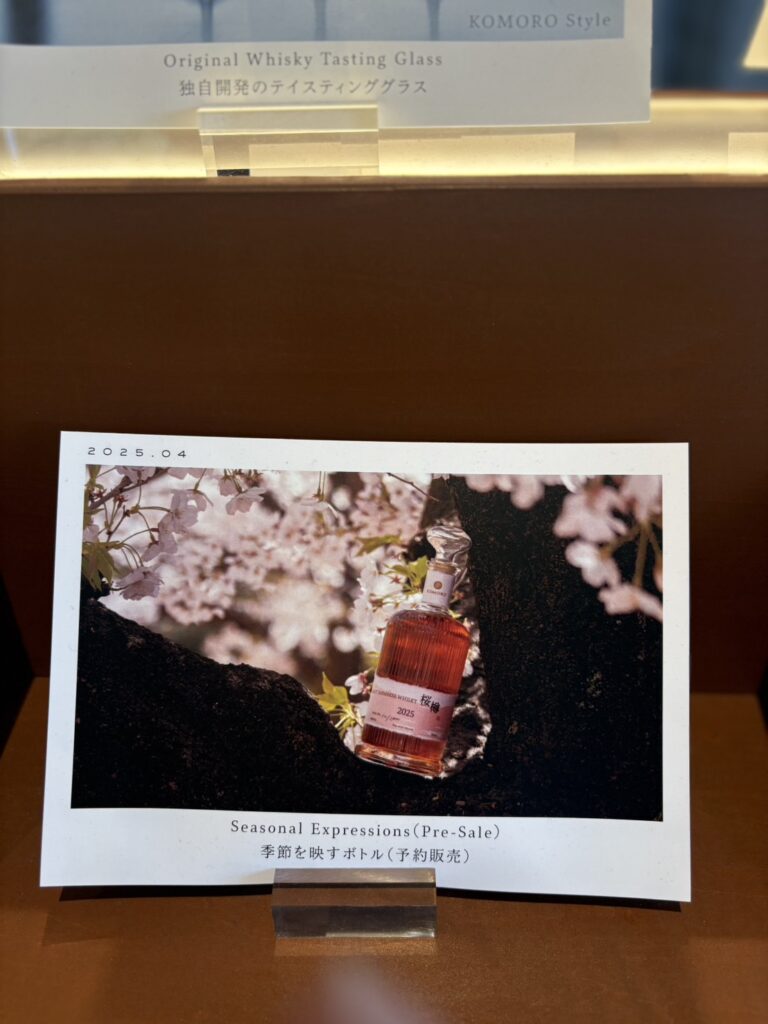
これらは、現時点での構想です。
そして、コアレンジは、それぞれの基本レシピを大切にしながら、熟成年数を重ねていく計画なのだそうです。
3年、5年、8年、10年。
さらに熟成を重ね、12年になって初めてラベルに年数を表記する構想も語られていました。
イアンさんにとって、ウイスキーは子どものようなもの。
3歳から5歳へ、そしてその先へ。
どんなふうに育っていくのか。
造り手だけでなく、飲み手も一緒にその旅に加わってほしい、と話されていました。
3年熟成の今しか味わえない姿がある。
そして、5年後には、また違う表情を見せてくれるかもしれない。
その変化を、私たち飲み手も一緒に追いかけていけるんですね。
KOMORO ORIGINは、まさにその出発点です。
KOMORO ORIGINから始まる物語
イアンさんには、もう一つ願いがあります。
世界中の人が小諸のウイスキーを飲み、この土地に興味を持ち、実際に訪れてくれること。
ウイスキーを通して、人と土地を繋いでいく。
小諸と聞いて、お蕎麦だけでなく、ウイスキーも思い浮かべてもらえるように。
2026年11月。
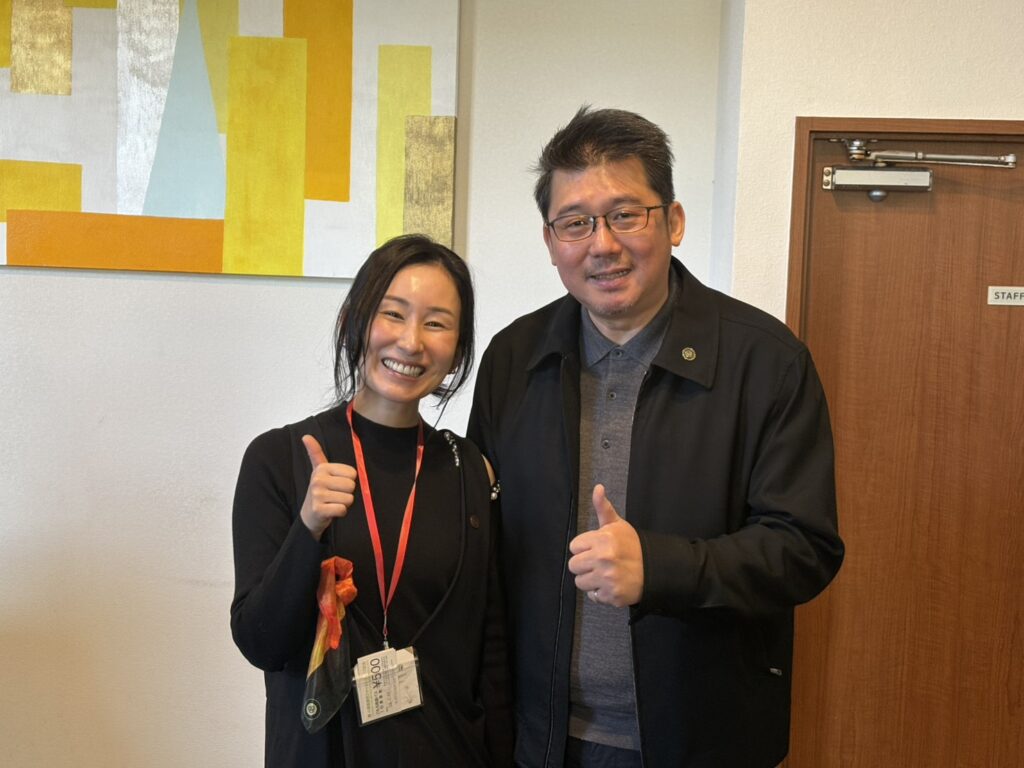
私は、その始まりに立ち会うことができました。
もし、2020年にあの3人が出会っていなかったら。
もし、イアンさんが新しい挑戦を諦めていたら。
もし、不安を抱えながらも、進み続けていなかったら。
この一本は、生まれていなかったかもしれません。
KOMORO ORIGIN。
その名前のとおり、これは原点です。
そして、これから何十年も続いていく物語の、最初の一ページ。
イアンさん、島岡社長、良衣さん、そして小諸蒸留所の皆さま。
ファーストリリース、本当におめでとうございます!!!
これから、このウイスキーがどんなふうに育っていくのか。
とってもとっても楽しみに、広島から推し活を続けます💛
「造り手の想いに触れた時、ウイスキーもラムももっと美味しくなる」
出逢いは必然。Rum&Whiskyの世界へようこそ。
関連記事
- 最初の一杯は、恩師の娘さんへ|小諸蒸留所 Celebration Day 体験記
- 小諸蒸留所ウイスキーアカデミー体験記|ピートと熟成、学ぶほどに広がるウイスキーの世界
- イアン・チャンとは何者か|小諸蒸留所・世界的ブレンダーが広島のバーで語ったこと
- 「経験はなくてもいい」──カバランから日本へ、イアン・チャンさんのパッション(第4話・最終話)
- クリスマスに焚く、優しいピート──小諸蒸留所の熟成とブレンド哲学(第3話)
- 小諸蒸留所・桃のように香るニューメイクと、50年かけて湧く水(第2話)
- ウイスキーは、人と人を繋ぐ──小諸蒸留所・イアン・チャンさんを迎えた夜(第1話)
- 継承 ―― カバランから小諸へ、イアン・チャンが運んだもの
- カバラン(Kavalan)とは|台湾の世界的ウイスキー、Ian Changの物語
- 小諸蒸溜所で目撃した「調和」の正体:世界的ブレンダーが導く、日本ウイスキー界のパワーハウスへの道
- 小諸蒸留所フェス2026――ウイスキーが結ぶ「ご縁」の物語
この話のテーマから、ほかのコラムを読む
【この記事を書いた人】
谷本 美香(Mika Tanimoto)
株式会社Little.m 代表取締役/オーナーバーテンダー
広島・流川で2006年からウイスキーとラムの専門店「Bar Little Happiness」を営む。国内外の蒸溜所を訪ね、造り手の話をコラム「ウイスキーとラムの手帖」に綴っている。広島市優良技能者。
「ウイスキーもラムも、造り手の想いに触れたとき、もっと美味しくなる」
【お店の情報】📍 Bar Little Happiness
広島市中区流川町5-14 Rolling流川 1F
月〜土 19:00〜24:30/日 19:00〜24:00(店主が蒸溜所へ旅に出る日はお休み)
ノーチャージ・予約不要
🛒 遠方の方はオンラインショップからもお求めいただけます。