
「全然美味しくなかったんです」から始まった物語|マルス津貫蒸溜所、入社5年目の造り手・村田定太郎さん
2026.10.14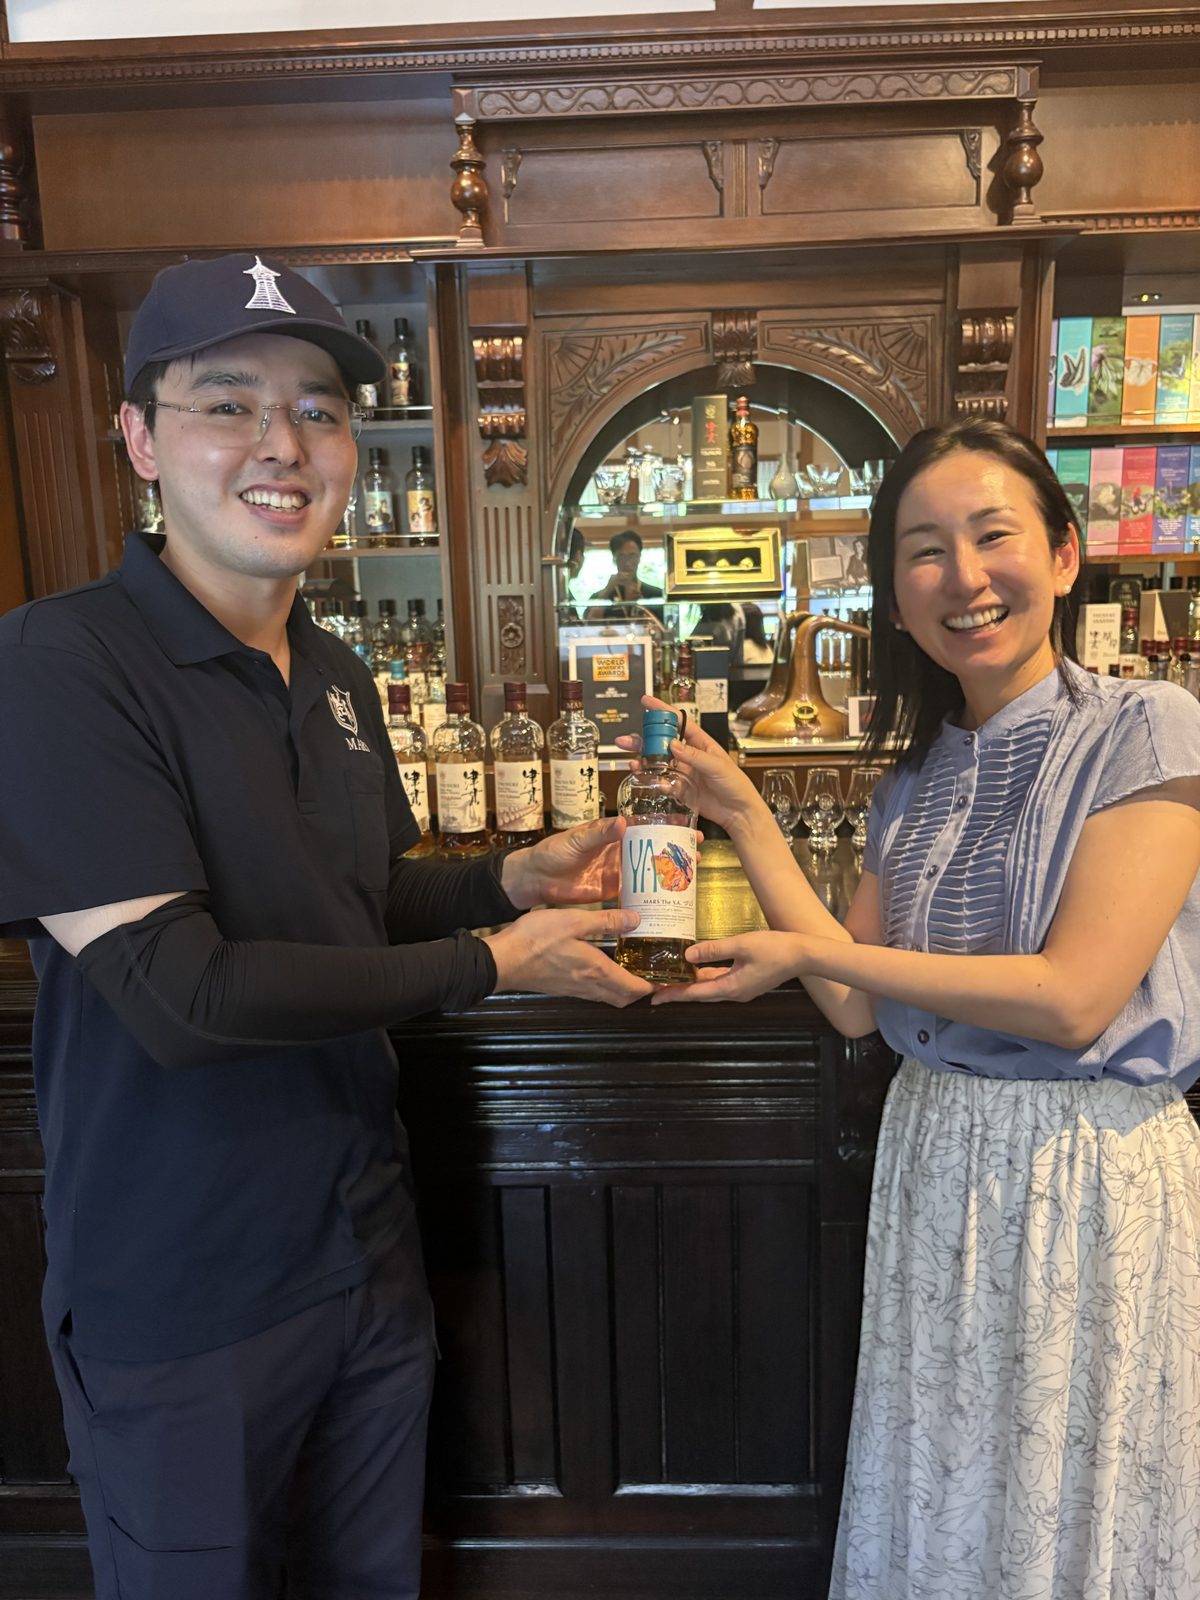
「全然美味しくなかったんです。でも、こんなに味が違うんだって、衝撃を受けました」
ウイスキーの道に進んだきっかけを聞くと、返ってきたのはこの言葉でした。
20歳の夜、初めて飲み比べたウイスキー。その一杯から、すべては始まったのです。
マルス津貫蒸溜所で造りを担当する村田定太郎さん。1999年生まれ、入社5年目の造り手です。
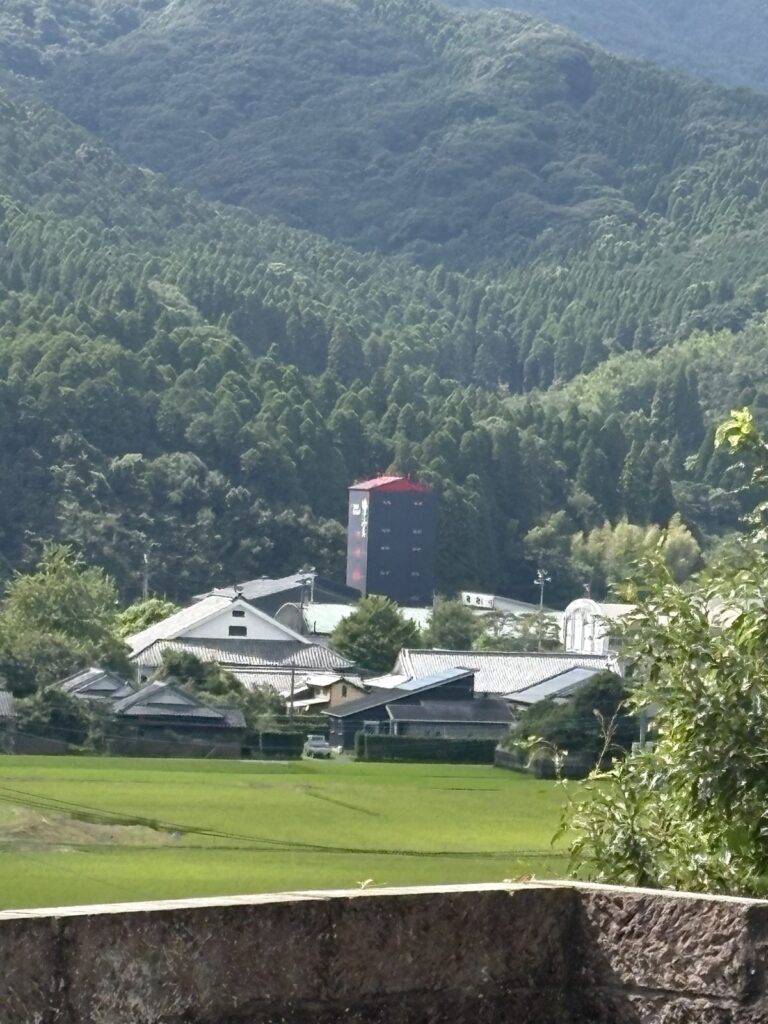
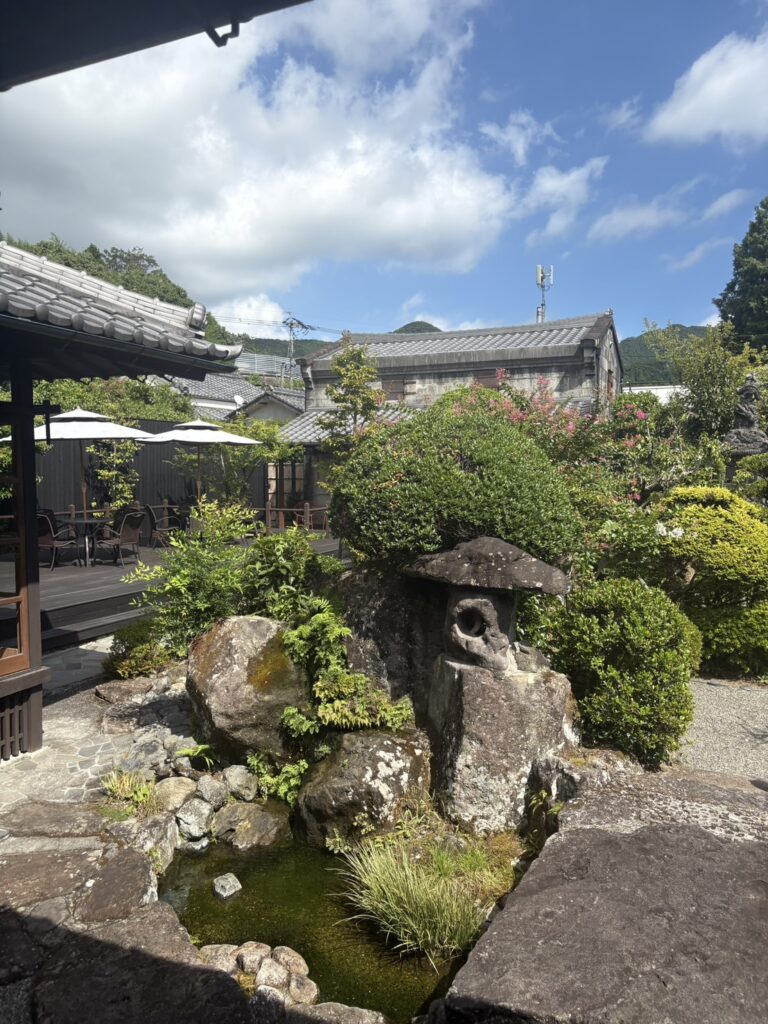
鹿児島県南さつま市、加世田の山あいにある津貫。
この日、私は定太郎さんの案内で、蒸留所をゆっくり歩かせてもらいました。
二十歳の夜、父が通うバーで出逢ったウイスキー
東京の大学で醸造を学んでいた20歳のとき。
定太郎さんは、お父様がよく通っていたバーで、いきなり世界の五大ウイスキーを飲み比べることになったそうです。
正直、美味しいとは思えなかった。
それでも、同じ「ウイスキー」という名前のお酒が、一杯ずつこんなにも違う。それが、衝撃だった。
そのバーで別のお店を教えてもらい、そこでまた知らない一杯に出逢う。こ
れも、あれも….もう止まらなくなった。
「もう、これだなって。ウイスキーを造る仕事がしたいって思いました。」
日本酒にも惹かれていたけれど、選んだのは、いろんなお酒を造りながらウイスキーも造っている会社。
いろんな人がいて面白そうだったから。
そして何より、マルスのウイスキーと、その歴史が好きだったから。
入社した年は、ちょうど会社の創業150周年。
コロナ禍で全社員が集まる会議はなくなり、代わりに記念のウイスキーが配られたそうです。
「いいもんもらった、ラッキーと思って、すぐ飲んじゃいました」
今思えば、取っておけばよかった。そう言って、また笑っていました。
本坊酒造が生まれた土地、津貫
明治5年(1872年)、マルスウイスキーを造る本坊酒造は、この津貫で創業しました。
創業の地にマルス津貫蒸溜所が開設されたのは、2016年のことです。
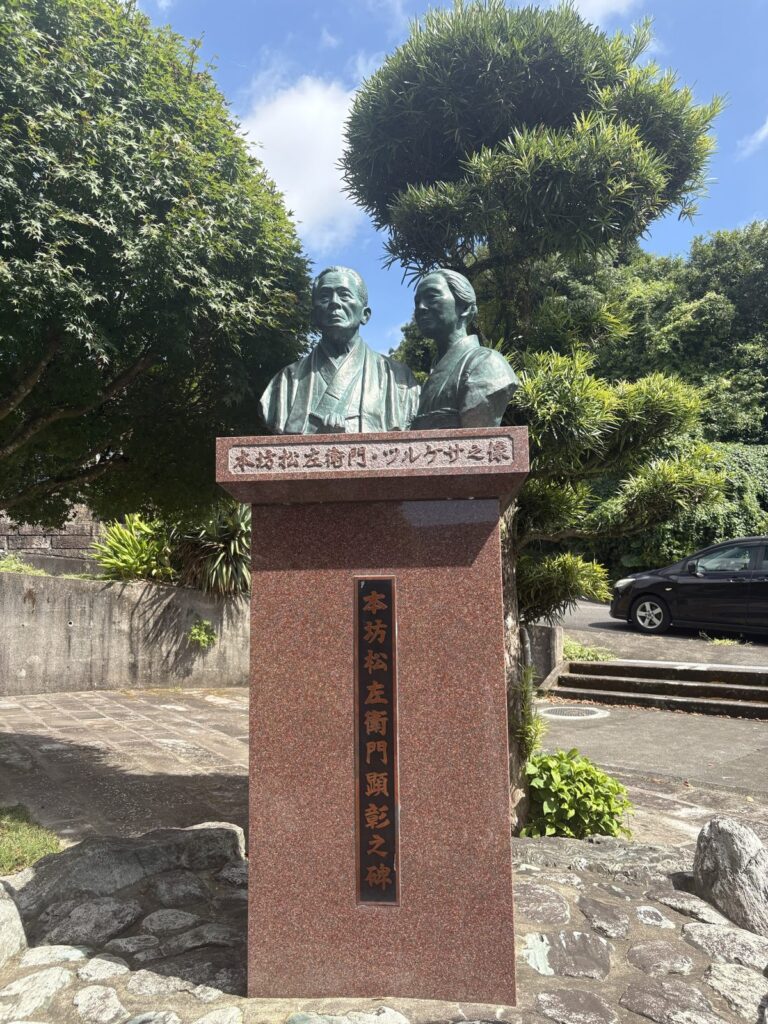
蒸留所のそばには、創業者・本坊松左衛門と妻ツルケサの像が立っています。
ふたりが見つめる先には、津貫。
その向きになるように設計されているのだそうです。
150年以上前にこの地で始まった酒造りを、ふたりは今も見守り続けています。
マルスウイスキーの、もうひとつのやさしい顔は、ラッキーキャットのチョコ&ルナや、栗樽で熟成されたソラの記事に書きました。
津貫は、東を蔵多山、西を長屋山の山々に囲まれた盆地。
夏は暑く、冬の寒さは南薩摩とは思えないほど厳しい土地です。
地名は、加世田から、遣唐使の時代の港として知られる坊津へ「貫ける」道にあったことから生まれたと言われています。
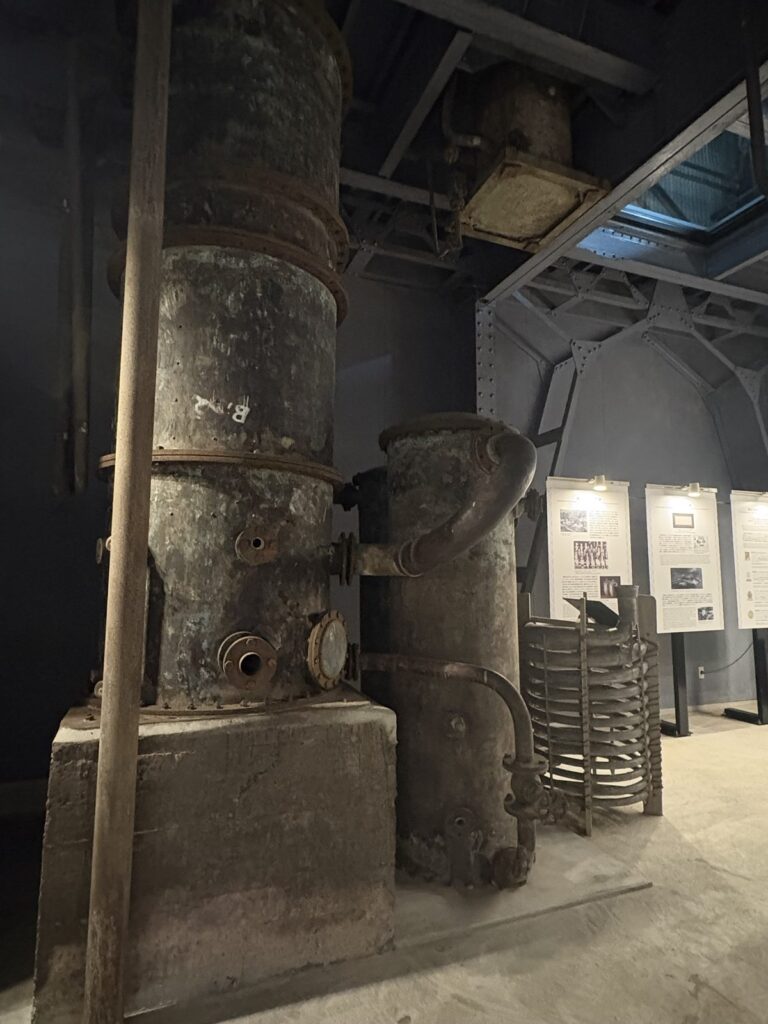
蒸留所の中には、かつての焼酎造りの道具や、昔の蒸留器がそのまま残されていました。
銅の蒸留器は、何十年も使ううちに少しずつ薄くなっていくのだそうです。
ここで働いた人たちの時間が、そのまま形になって残っている。
こういう歴史の残し方、私は大好きです。
今の蒸留棟のポットスチルは三宅製作所製。銅がしっかり分厚いから、まだまだ使えるそうです。
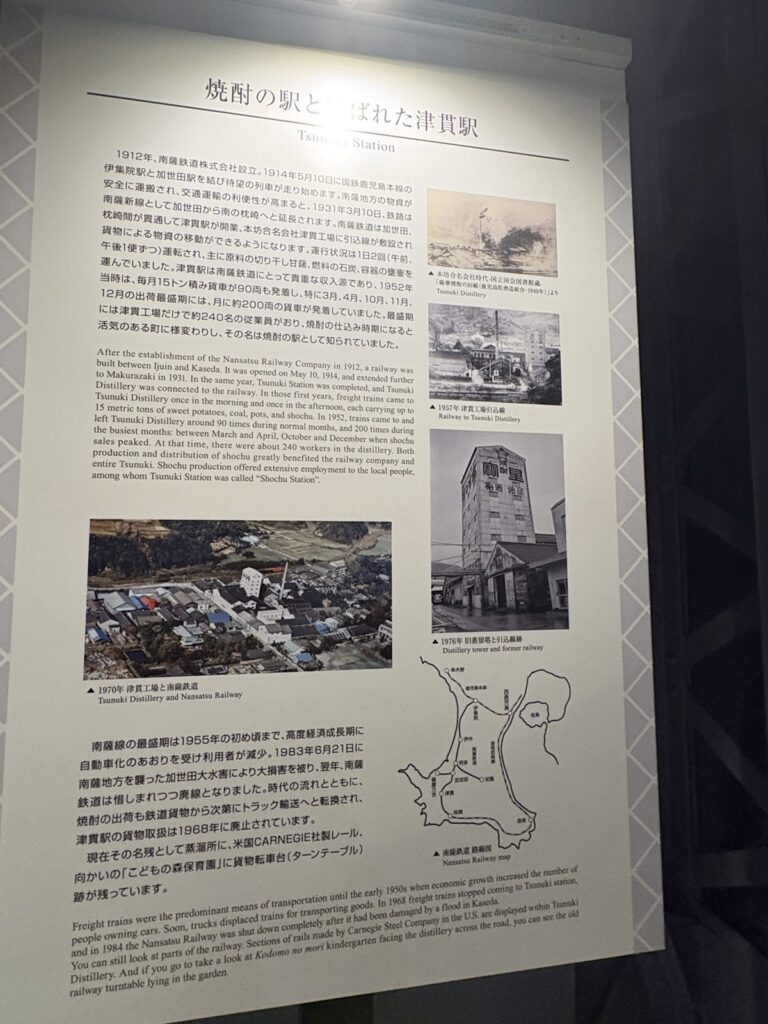
昭和6年(1931年)には津貫駅ができ、蒸留所まで引込線が延びました。
原料のさつまいもや石炭、焼酎を積んだ貨車が行き交い、最盛期には津貫工場だけで約240人が働いていたそうです。
津貫駅は「焼酎の駅」と呼ばれていました。
けれど車の時代になり、1983年の加世田大水害で大きな被害を受けて、翌年、鉄道は廃線に。
蒸留所には今も、当時のレールが残されています。
「伊集院から津貫まで電車が通っていたら、嘉之助も津貫も電車で行けたのに」
定太郎さんは、ちょっと残念そうでした。
同じ鹿児島の嘉之助蒸溜所のことは、こちらの記事に書いています。
近くの廃校の隣でゲートボールをしている方に会うと、たいてい昔ここで働いていた人なのだとか。
この土地の暮らしと、蒸留所が、ずっと一緒にあったのです。
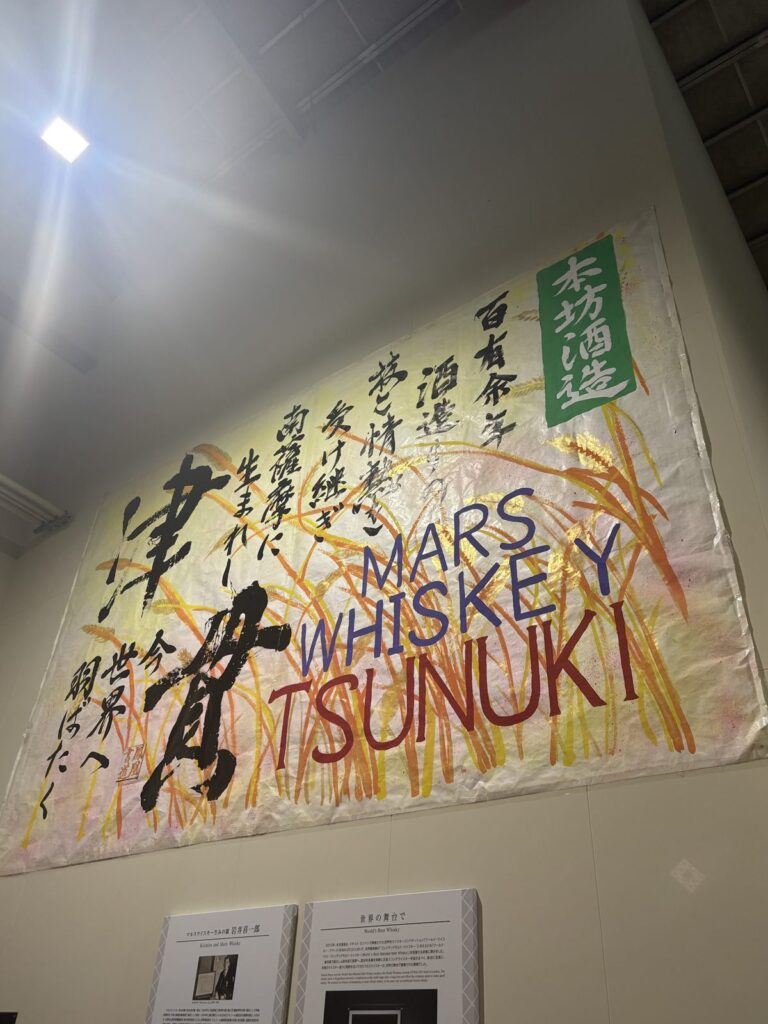
毎年の蒸留所祭りで、地元の高校生が書道パフォーマンスをした作品も飾られていました。
「南薩摩に生まれし津貫 今 世界へ羽ばたく」。
これを書いた子たちは、大人になったらきっと津貫を飲むはずです。
鹿児島の暑さと、乳酸発酵
発酵室は、鹿児島の夏には36度から40度近くまで上がります。
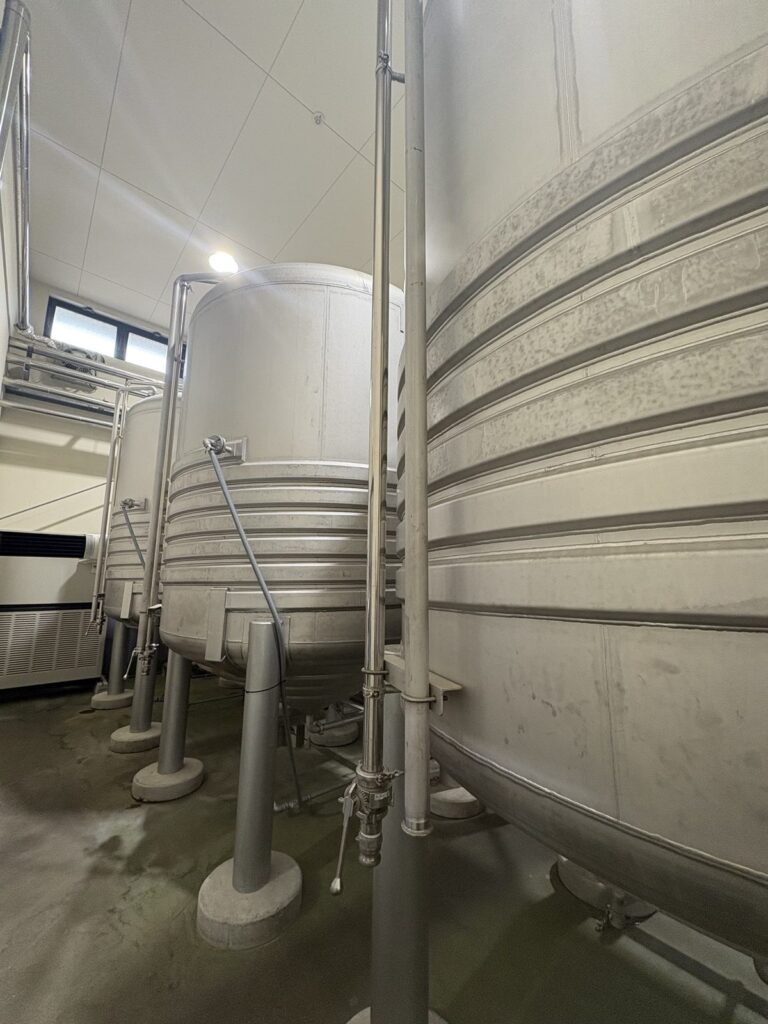
少し前まで、ここに空調はありませんでした。
今は冷房を入れ、ステンレスの発酵槽のまわりに冷たい水を流している。
木桶で造るには、この暑さでは雑菌のリスクが高すぎる。
だからステンレスで、しっかり温度を管理するのです。
ところが、同じ管にはお湯も通せます。乳酸発酵を進めたいときには、あえて昇温しているのだそうです。
「アルコールがしっかり出て、なおかつ乳酸の発酵が進む」
津貫がいちばん大事にしているのは、そこだといいます。
発酵はおよそ100時間。
発酵の日にちごとに、もろみの様子を見せてもらいました。
2日目は発酵の真っ最中で、ぶくぶくと泡が立っている。
日が進むにつれて泡はクリーミーになり、香りには酸っぱさと、ほんのりミルキーな甘さが出てくる。
同じタンクの中身が、一日ごとに別の顔を見せるのです。
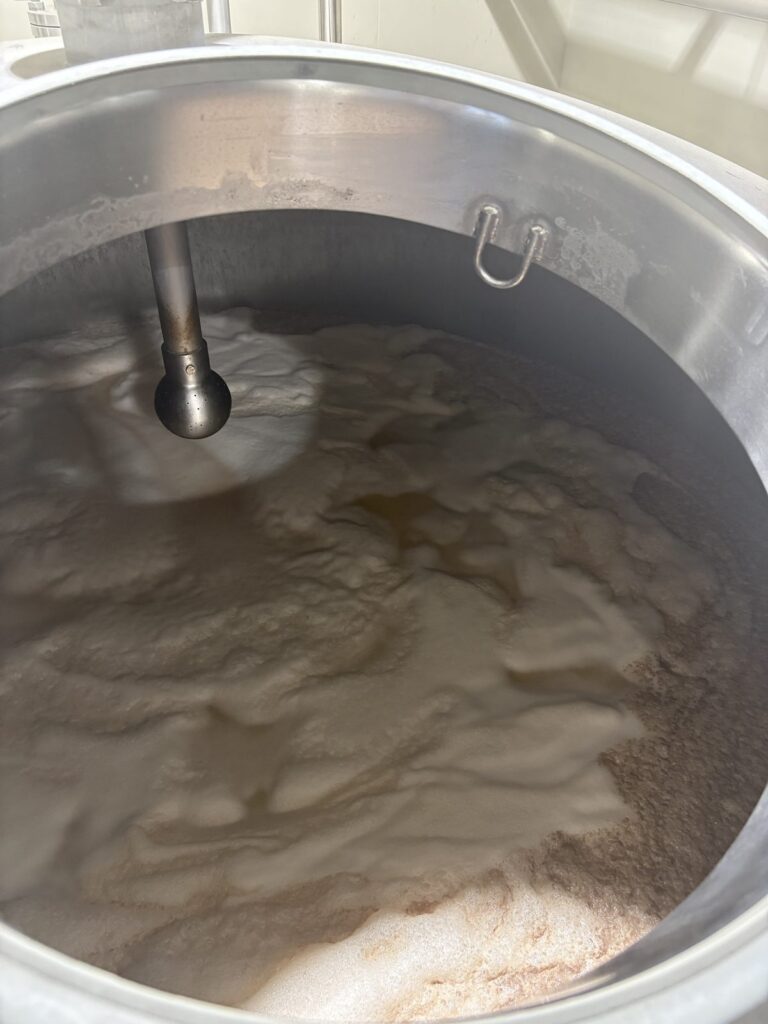
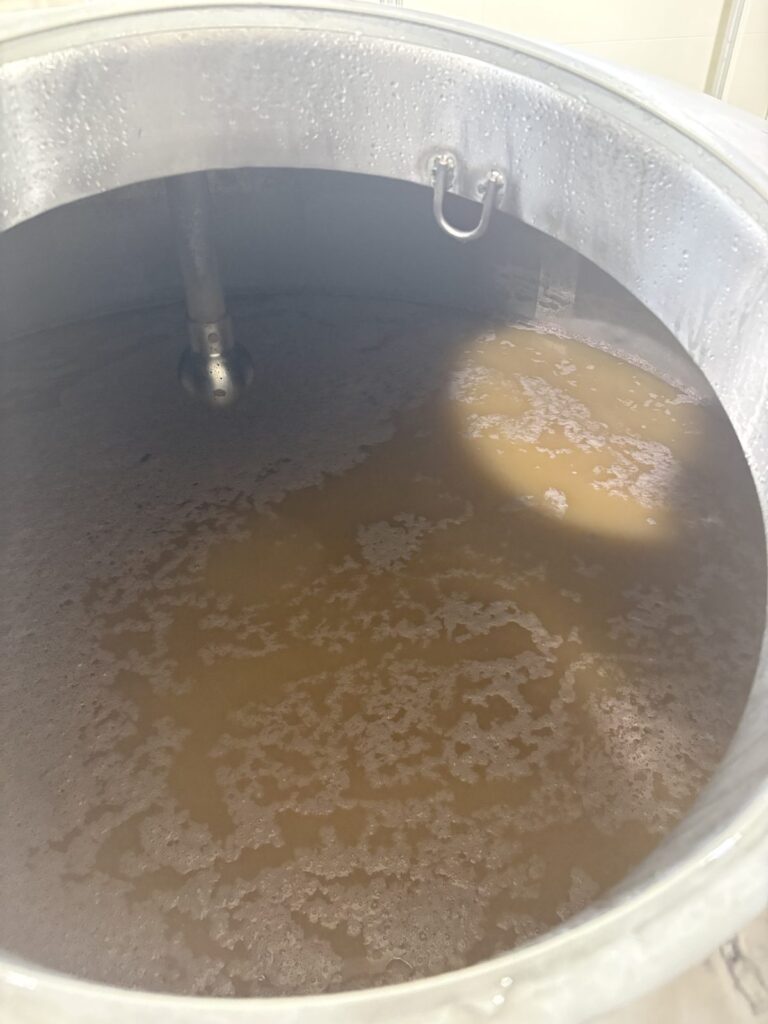
もうひとつ面白かったのは、もろみのアルコールを、他の蒸留所よりあえて薄めに造っていること。
「アルコールが7パーセントだったら、他の成分が93パーセント」
そのぶん、アルコール以外の成分をたっぷり引き出して、原酒を複雑にしたいのだそうです。
山の湧き水とワームタブ、「重い原酒」のための設計
案内のあいだ、どこへ行っても水が流れっぱなしでした。
止めると配管の中がすぐ温まってしまうから。
蒸留所の裏の山、蔵多山からは水が湧き、敷地の池もすべて仕込みと同じ水。
冷却にワームタブを使うぶん水はたくさん要るけれど、それでもまったく困らないほど豊かです。
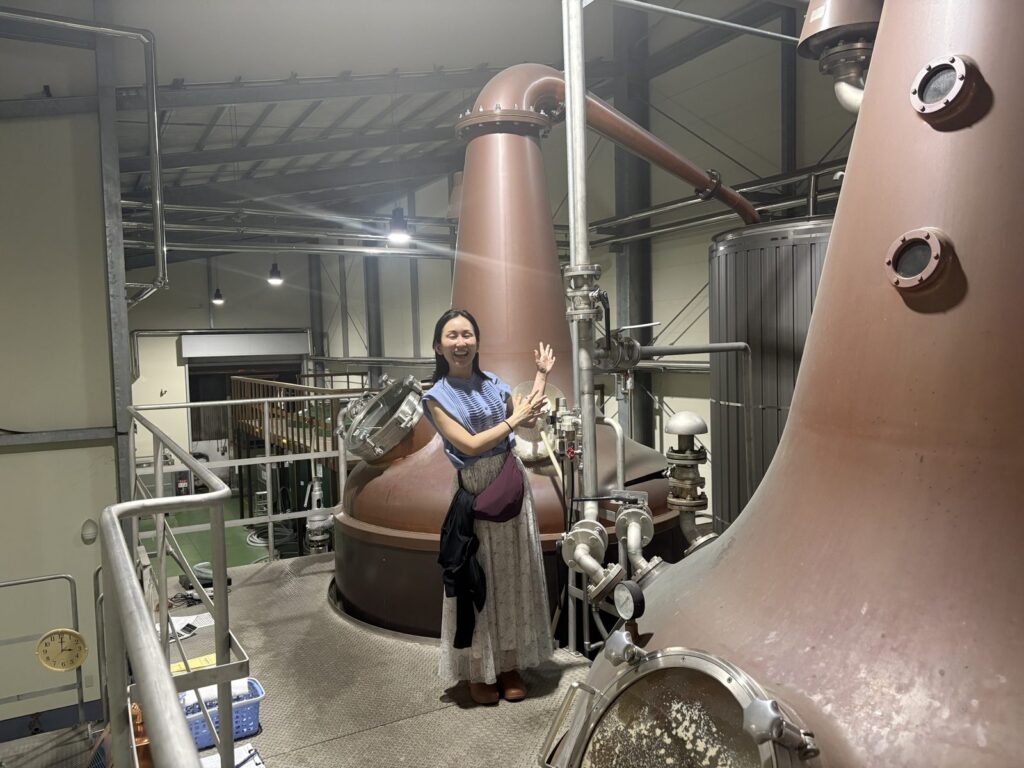
津貫のテーマは「ディープ&エネルギッシュ」。
鹿児島らしい、力強い原酒を造ることです。
そのために、ポットスチルは還流の少ない形を選び、冷却にはワームタブ。
同じマルスの駒ヶ岳では2回分をためて一度に蒸留しますが、津貫は一回ずつ。少しでも重い原酒になるように、設計の段階から決めてあるのだそうです。
蒸留は朝8時30分に始めて、午後3時30分ごろまで。毎日、7時間ほどかかります。
蒸留中の温度や時間は、紙に手書きで記録していました。
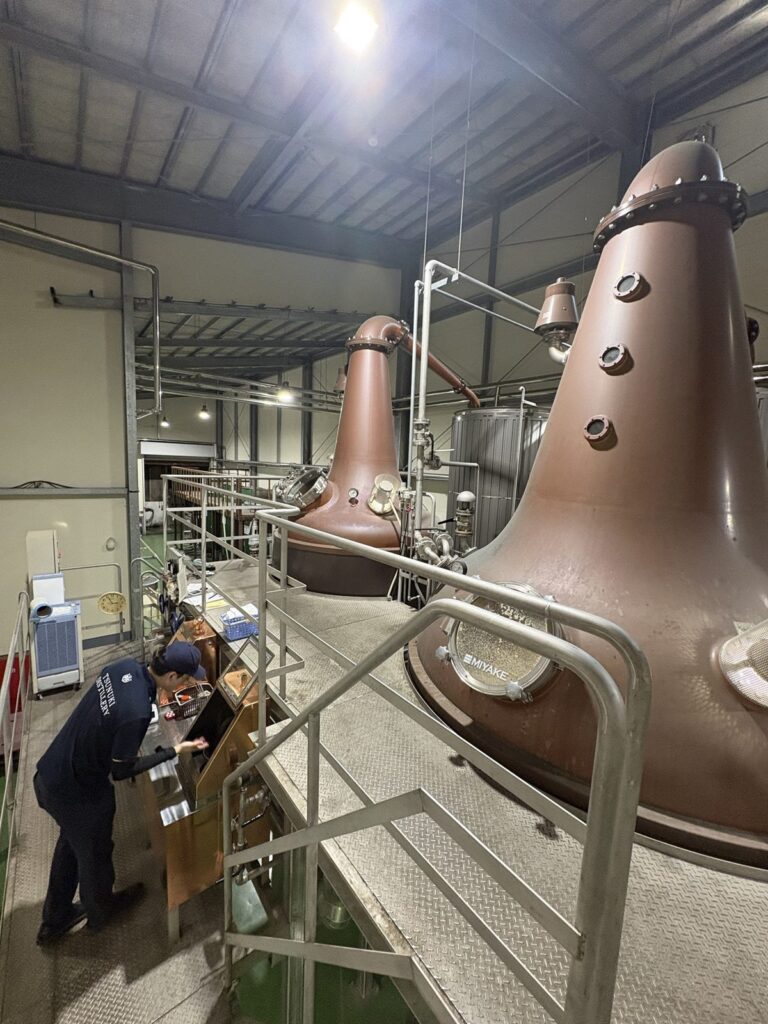
「手を動かした方が、いろいろ覚えやすいんですよ」
だから最近は、若い造り手はまず津貫で造りを覚えてから駒ヶ岳へ、という流れにしようとしているそうです。
手間のかかる津貫は、造り手を育てる場所でもあるのです。
重さだけじゃない津貫へ、液体酵母という挑戦
そんな「重い原酒」の津貫が、最近は液体酵母にも挑戦しています。
発酵室の奥には、酵母を培養するためのタンクがありました。
いつも使っているわけじゃないけれど、定期的に動かしているそうです。
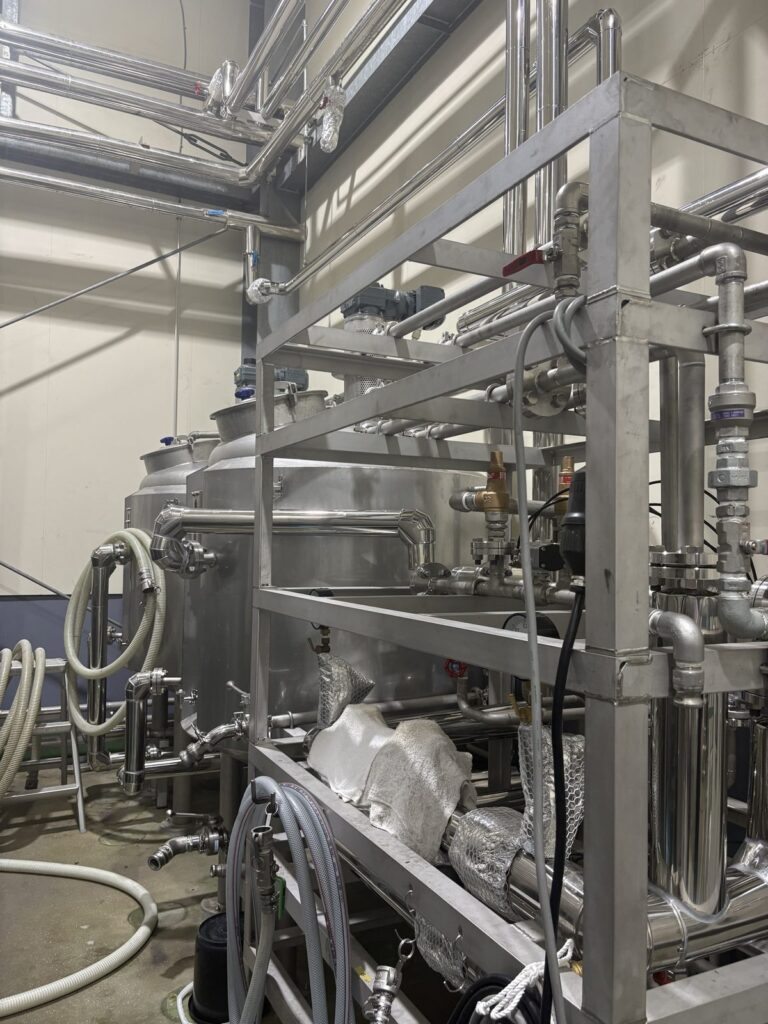
「使う酵母によって造り分けたりをするのを、今いちばん力を入れています」
もろみの段階では、もともとジューシーなフルーティーさが出ている。
それを、酵母の選び方でどう引き出すか。
「シングルモルト津貫 Minami-satsuma Art Collection #04」は、液体酵母で造った原酒を八割ほど使っていると教えてもらいました。
ラベルは南さつま市出身の日本画家・下村貢さんの「桜島」。本坊家の旧邸「寶常」でしか手に入らない一本です。
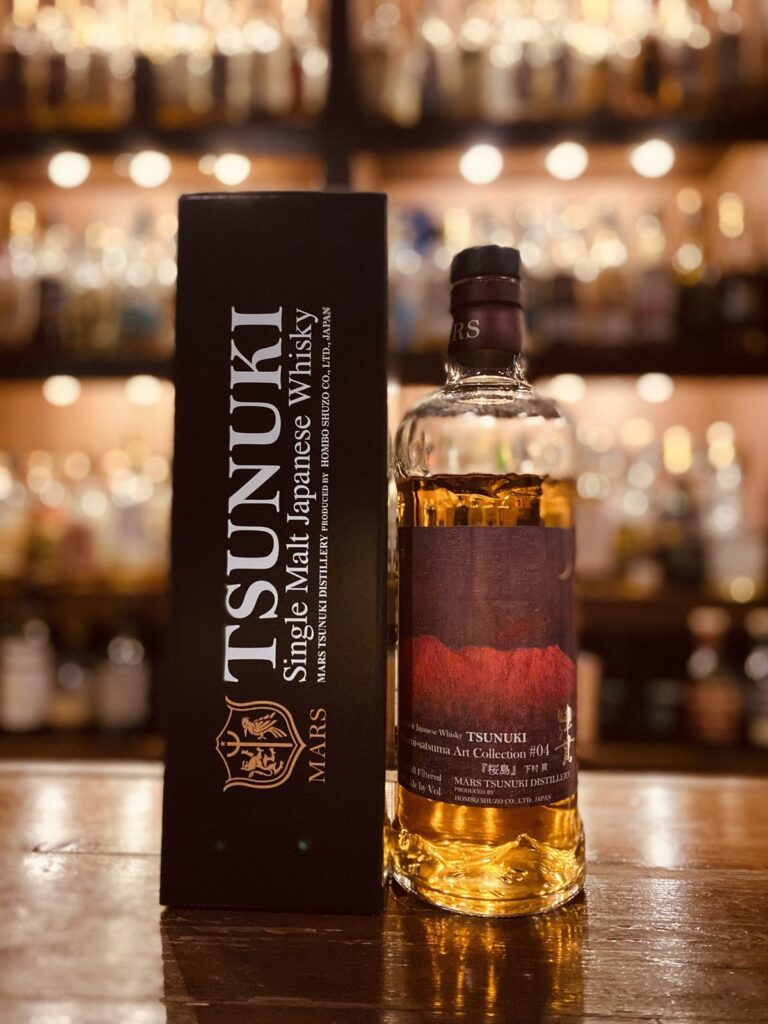
力強さの津貫に、華やかな顔がもうひとつ増えていく。
これからの津貫が、ますます楽しみに!!
全部の樽を、ひとつずつ味わう
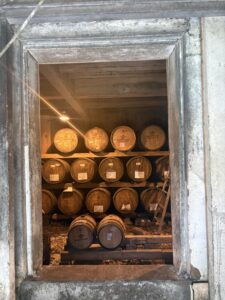
熟成庫では、樽がぎっしりと眠っていました。
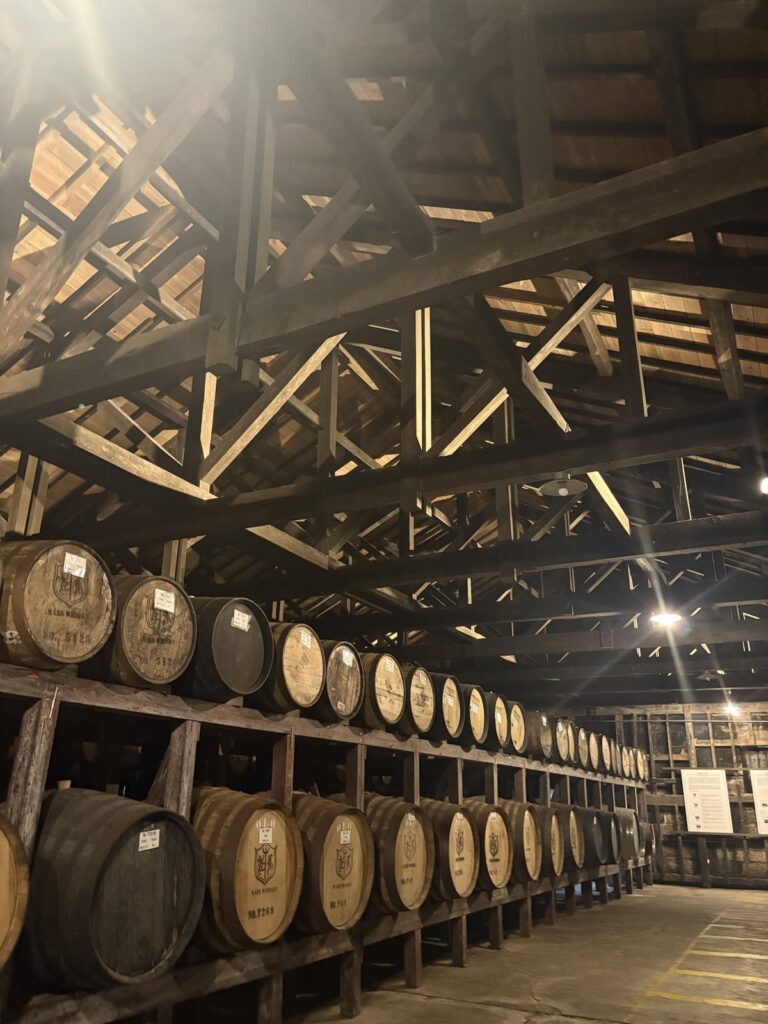
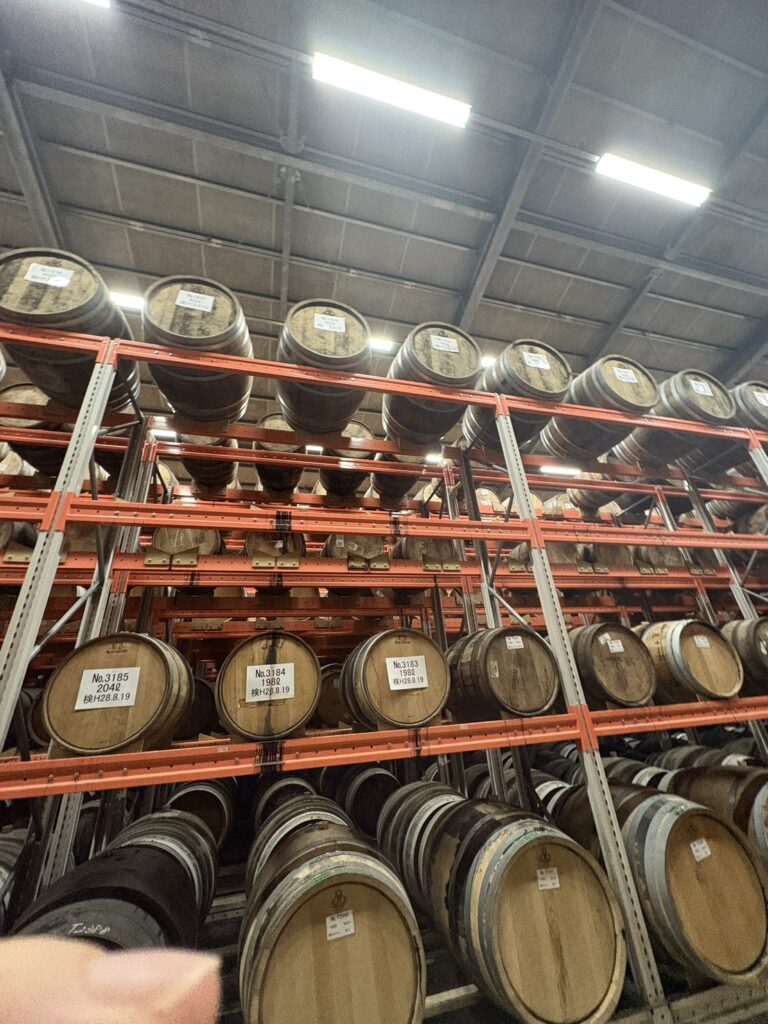
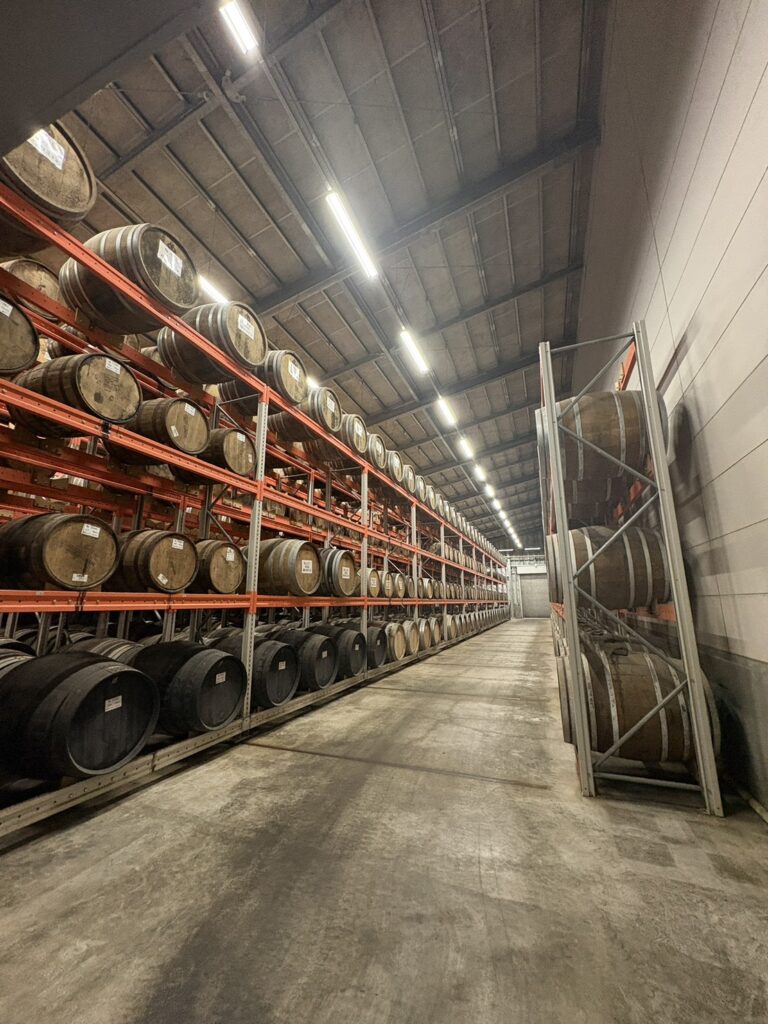
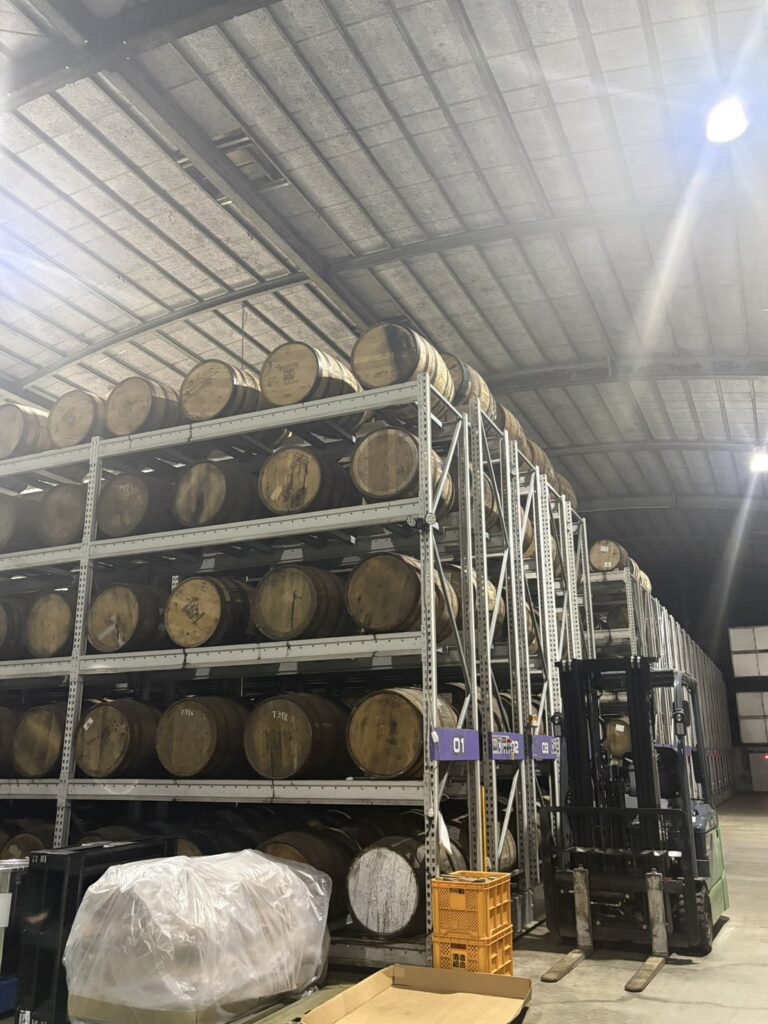
津貫では「全樽チェック」といって、すべての樽の味を見て点数をつけ、シングルカスクに回すものなどを決めているそうです。
同じグループの樽の中にも、ときどき明らかに違う個性のものが混じっている。
それを見落とすと、津貫の味じゃなくなってしまうから。
温度を調整しない熟成庫は、外の気候の影響を大きく受けます。
上の段ほど暑くなって、原酒の減りも早い。最近は屋根に断熱材を入れたそうです。
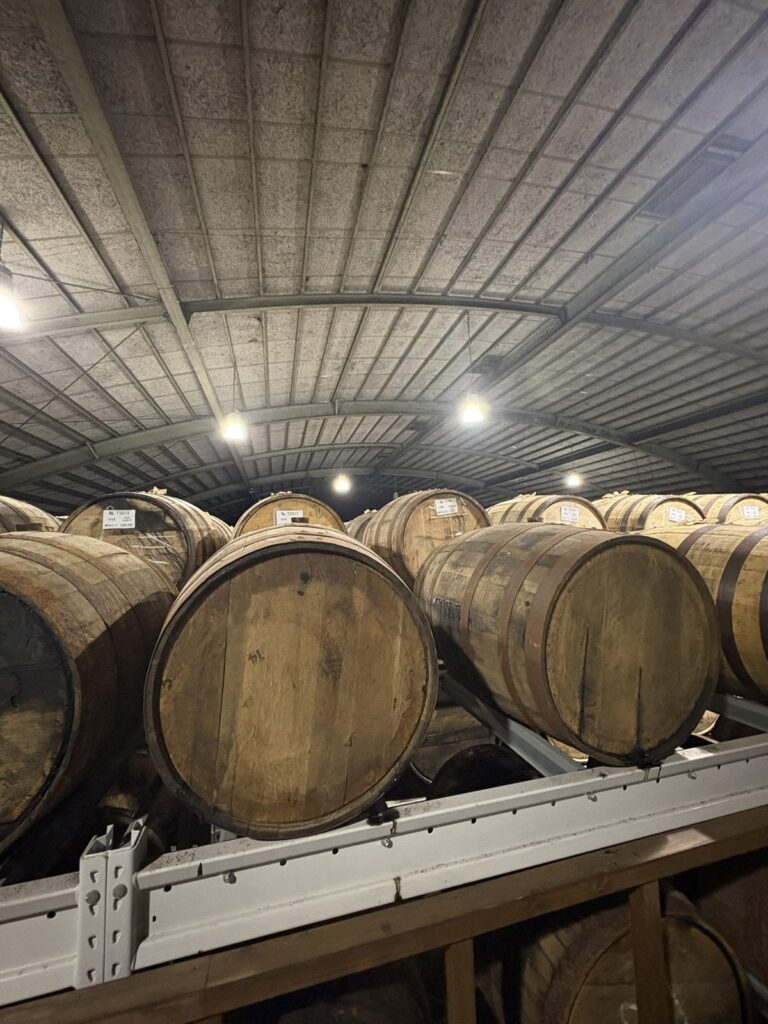
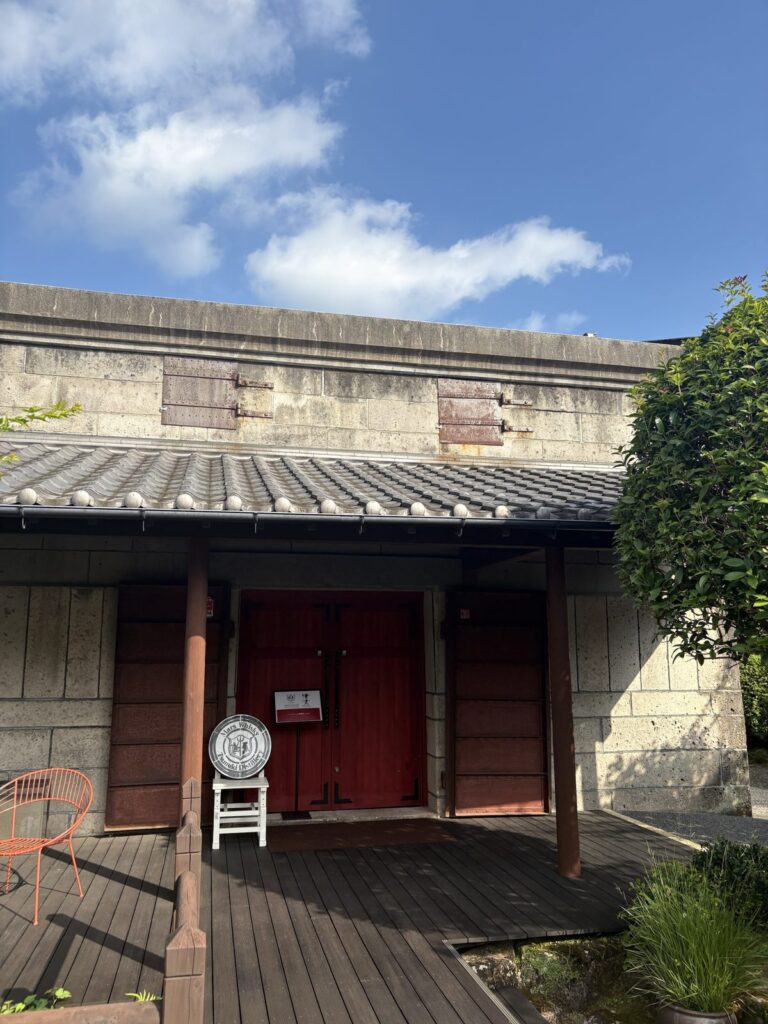
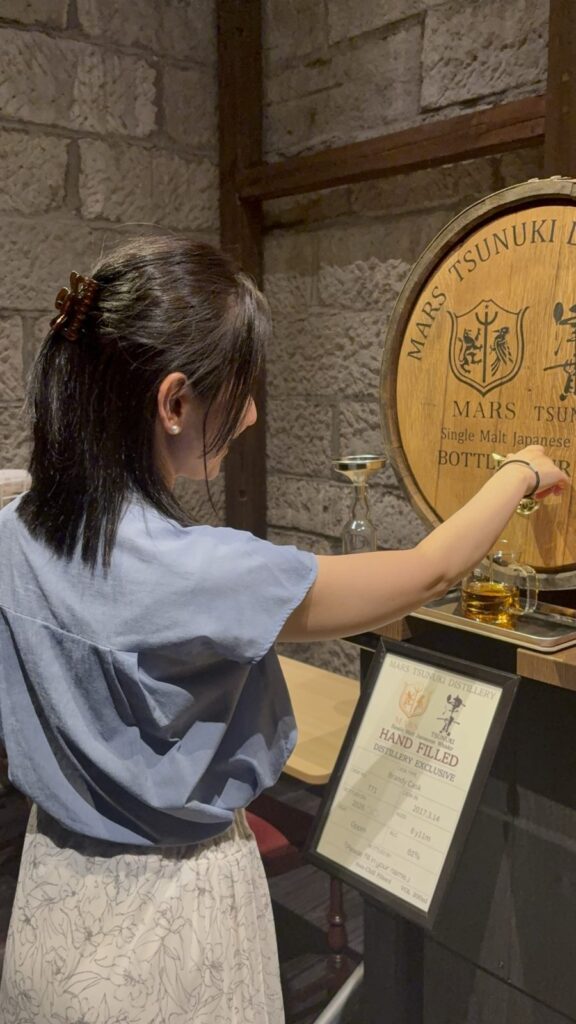
見学の最後には、ハンドフィルを体験させてもらいました。
石造りの建物の中に置かれた樽から、自分の手でボトルに詰める。
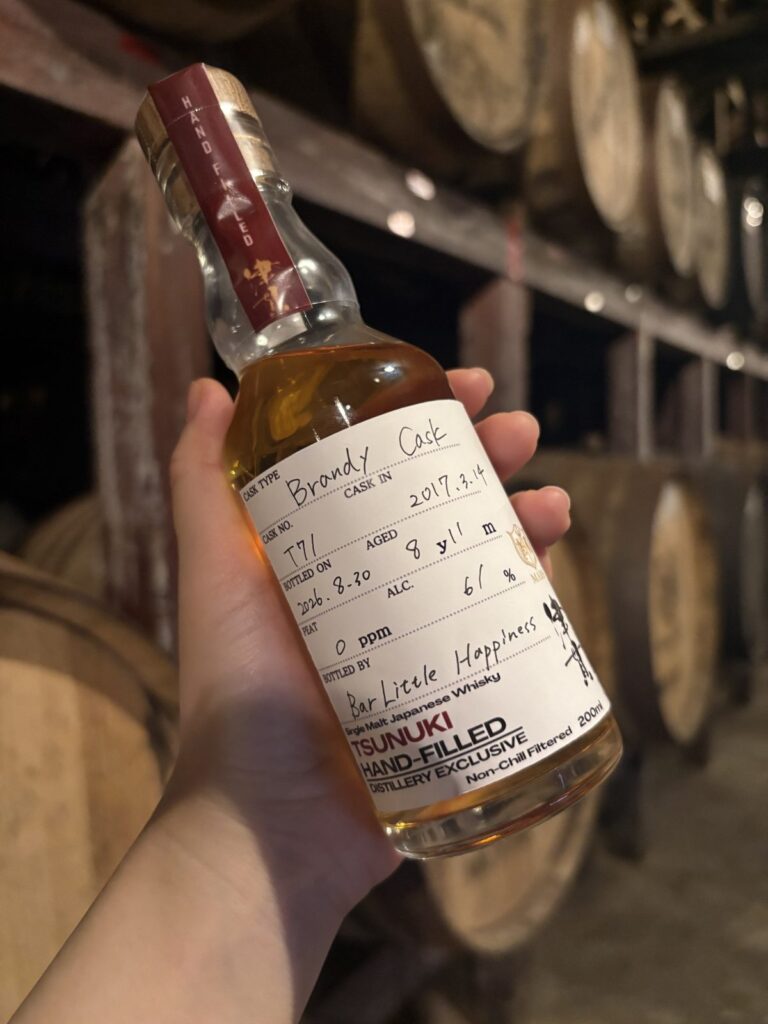
2017年3月に樽に入ったブランデーカスクの原酒で、熟成は8年11か月。
ラベルの「BOTTLED BY」の欄には、Bar Little Happinessと書き込みました。
蒸留所でのハンドフィルは、井川蒸留所でも体験しました。
樽から自分の手で詰める一本は、やっぱり特別です。
そして、もうすぐ津貫のウイスキーは10年を迎えます。
昨年の8月には、大雨で蒸留所の一帯が膝の高さまで水に浸かりました。
ボイラーが壊れ、3、4週間、造りが止まった。
発酵槽に24日間入ったままになったもろみもあったそうです。
分析を続け、問題がないことを確かめてから蒸留し、その原酒は別にして取ってある。
いつか、あの夏の記憶として世に出る日が来るのかもしれません。
入社5年目で任された、屋久島のブレンド
定太郎さんは今、ブレンドにも関わっています。
屋久島で熟成させるシリーズの、今年の第5弾「MARS The Y.A. #05」。
自分で屋久島へ行き、どの樽を使うか、何本分を確保するかから組み立てた。
この年、それを任されたのは定太郎さんひとりだったそうです。
上司でブレンダーの草野さんからは、「屋久島よろしく」と。
「楽しかったです」
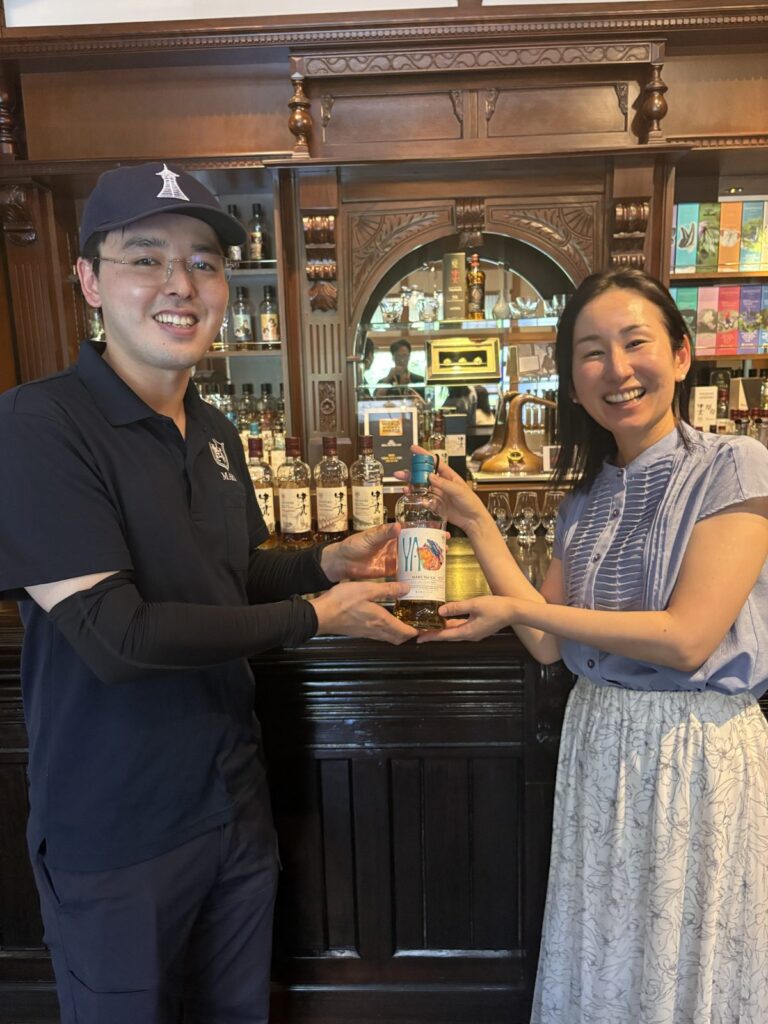
その一言に、全部が詰まっている気がしました。
草野さんご自身も、鹿児島大学の大学院で焼酎の発酵を学び、2013年に入社。
そのわずか3年後、まだ20代で、開設を控えた津貫へ移り、今はチーフディスティリングマネージャー兼ブレンダーとして、造りとブレンドの両方を担っています。
津貫ができるとき、社内でいちばんウイスキーを飲んでいて、いちばん熱量があったのが草野さん。
ポットスチルの形まで、自分で提案したのだといいます。
熱量のある人に、若いうちから任せる。
私の勝手な想像なのですが、それが津貫という場所にずっと流れている空気なのかな、と思いました。
定太郎さんは去年、自分のお金でスコットランドの蒸留所を2週間かけて巡ったそうです。
向こうで見た、樽をバーコードで管理する仕組みがいいなと思った、と目を輝かせて話してくれました。
4年後の津貫を待ちながら
「これからどんなウイスキーになっていくのかが、すごい楽しみだなと」
入社して少ししたころに造った原酒が、四年経って、やっと形になり始めている。
では、今造っている原酒は、四年後にどうなっているのか。
造り方を少しずつ変えているから、なおさら楽しみなのだそうです。
帰り際、こんな話もしてくれました。
鹿児島で同世代のバーテンダーさんが2人、辞めてしまった。それが意外とショックだった、と。
「バーテンダーさんの分野を知らないので、一緒に話したりもしたいなと思っていたんです」
造り手とバーテンダー。
同じ一本のウイスキーを、反対側から見ている者同士です。
若い世代が、ウイスキーの世界で夢中になっている。
それだけで、なんだか胸が熱くなります。
20歳の夜、美味しくないと思った一杯から始まった物語。
その続きを、私はカウンターの内側から見ていたい。
定太郎さんにスポットライトが当たる日は、たぶん、もうすぐです。
ウイスキーもラムも、造り手の想いに触れたとき、もっと美味しくなる。
出逢いは必然。Rum&Whiskyの世界へようこそ。
【この記事を書いた人】
谷本 美香(Mika Tanimoto)
株式会社Little.m 代表取締役/オーナーバーテンダー
広島・流川で2006年からウイスキーとラムの専門店「Bar Little Happiness」を営む。国内外の蒸溜所を訪ね、造り手の話をコラム「ウイスキーとラムの手帖」に綴っている。広島市優良技能者。
「ウイスキーもラムも、造り手の想いに触れたとき、もっと美味しくなる」
【お店の情報】📍 Bar Little Happiness
広島市中区流川町5-14 Rolling流川 1F
月〜土 19:00〜24:30/日 19:00〜24:00(店主が蒸溜所へ旅に出る日はお休み)
ノーチャージ・予約不要
🛒 遠方の方はオンラインショップからもお求めいただけます。